Pulverbehandlingsutfordringer i kosmetisk produksjon og hvordan de skal løses
Time: Sep 05, 2026
En blush compact line på en OEM-fabrikk doblet avvisningsraten fra 4 % til 23 % på under to timer da forhåndsblandingen begynte å flomme gjennom påfyllingsbeholderen. Operatører økte vibratorintensiteten, bremset rotasjonspressen fra 40 til 22 slag per minutt, og så fortsatt sprukne kanter og krittaktige sentre på nesten hver tiende tablett. Formuleringen var ikke endret. Fuktighetsinnholdet hadde steget fra 0,3 % til 0,8 % etter en fuktig natt, og effektene spredte seg til hver nedstrøms stasjon.
De fem vanlige pulverbehandlingsfeilene i kosmetiske linjer
Kosmetiske pulverlinjer mislykkes i fem gjenkjennelige moduser: rotting, kanalisering, flom, uberegnelig flyt og kakedannelse. Hver modus har en egen mekanisme, et synlig første symptom og en annen kostnad på linjen.
Ratholing er en strømningstilstand der pulver tømmes gjennom en smal vertikal kanal over traktutløpet mens det omgivende materialet forblir låst på plass. Det skiller seg fra brodannelse, hvor pulver buer seg helt over utløpet og stopper all utslipp.
Ratholing sulter pressen uten å stoppe den helt, noe som gjør den vanskeligere å oppdage enn å bygge bro. Kanalisering er den samme sviktfamilien: en smal strømningsbane åpner seg, men hoveddelen av beholderen forblir statisk inntil en plutselig nedgang destabiliserer sengen. Oversvømmelse følger når den sammenfallende massen luftes og renner som en væske, raser gjennom materen og overfyller formhulene. Uregelmessig flyt veksler mellom fri flyt og ingen flyt, og kaking smelter sammen partikler til klumper som blokkerer sikter, matere og fyllsko.
| Feilmodus | Rotmekanisme | Første symptom lagt merke til | Typisk påvirkning |
| Ratholing | Sammenhengende pulverlåser mot traktvegger | Sakte nedtrekking på den ene siden av beholderen | 10–25 % kapasitetstap |
| Kanalisering | Smal strømningskanal åpner i statisk seng | Ustabil fyllvekt på pressen | Vektvariasjon opptil 8 % |
| Flom | Sammenklappet rottehull lufter pulveret | Pulver renner ut ukontrollert | Vekttopper og svevestøv |
| Uregelmessig flyt | Samhold veksler med slip | Start-stopp tømming fra beholderen | Pressestopp og avviste komprimeringer |
| Kaking | Fuktighet og trykk smelter sammen partikler | Klumper i forblandingen | Blokkerte fôr og harde flekker i kompakter |
Årsaker bak uregelmessig pulverstrøm
Partikkelstørrelse, form, overflatekjemi og fuktighet avgjør om et kosmetisk pulver flyter eller bekjemper prosessen. I kompakte formler samhandler disse faktorene, slik at en enkelt endring i én ingrediens kan gå over i flere feilmoduser.
Glimmerflak glir og låser sammen; talkum er myk, plateaktig og lett å overkomprimere; titandioksid danner fine agglomerater som pakker seg tett. Når en formel kombinerer disse med sinkstearat, omstrukturerer mindre endringer i partikkelstørrelsesfordeling strømningsoppførselen fullstendig. Finer under 50 mikrometer øker kohesjonen, mens en bred størrelsesfordeling fremmer segregering under transport og fylling.
Fuktighet er den sterkeste enkeltdestabilisatoren. Ved 0,5 % vanninnhold flyter fortsatt de fleste kompakte blandinger; over 0,8 % dannes det flytende broer mellom partikler og kohesjonen dobles. Glykoler, fuktighetsbevarende midler og botaniske ekstrakter migrerer under lagring og øker fuktigheten i beholderen. Elektrostatisk ladning fra pneumatisk transport og lang blanding gjør at fine partikler klamrer seg til vegger og til hverandre, og forsterker de samme feilene.
Ved kompakt produksjon er ikke pulverets flytfunksjon en materialkonstant. Det er en prosesstilstand som endres med fuktighet, temperatur og tid.
Fra strømningssvikt til kompakte defekter: Presseforbindelsen
Strømningsfeil når pressen som fyllvektvariasjon, og fyllvektvariasjon er kilden til de fleste kompakte defekter. Et uberegnelig pulverlag fyller dysehulene ujevnt, og pressen komprimerer det volumet den mottar.
Underfylte kompresser kommer ut tynne, myke og har lett for å flise seg; overfylte presser sprekker under utstøting og etterlater rester på stanseflaten. Segregering legger til et ekstra lag: finstoff beveger seg annerledes enn grov glimmer under pneumatisk overføring, så fargeutbetalingen og dekningen skifter synlig fra en batch til den neste.
23 % avvisningspike registrert under en flomhendelse på en roterende kompaktpresse
8 % fyll vekt swing typisk på linjer med uregelmessig tømming av beholderen
90 min tapt per skift brukt på å rydde klumper og reetablere flyt
2 % pulver tapt som svevestøv i ukontrollerte fyllingsområder
Praktiske mottiltak for kosmetiske pulverprosessorer
Løsningen er et system: Beholdergeometri, pulverkondisjonering, fuktighetskontroll, fôringskontroll og automatisert pressing må justeres. Å ta en korrigerende handling isolert overlever sjelden neste formelendring.
- Ettermontering eller design for massestrøm. Bratte beholdervegger på 60–70 grader, polerte indre overflater og overdimensjonerte uttak med anti-brodannende røreverk holder pulveret i bevegelse som en plugg.
- Konditioner pulveret før pressing. Tilsett 0,1–0,5 % rykende silika eller magnesiumstearat og bland sakte i 10–15 minutter for å fjerne elektrostatisk ladning og stabilisere bulkdensiteten.
- Stabiliser fuktighet ved 30–40 % RF. Plasser hygrometre i blandings-, transport- og fyllingssoner, og hold råvarene forseglet frem til dosering. Kontroller fuktighet under 0,5 % for de fleste kompakte blandinger.
- Erstatt manuell fôring med automatisert fyllingskontroll. Vekttap matere eller agiterende skruematere demper tetthetssvingninger før pulveret når pressen.
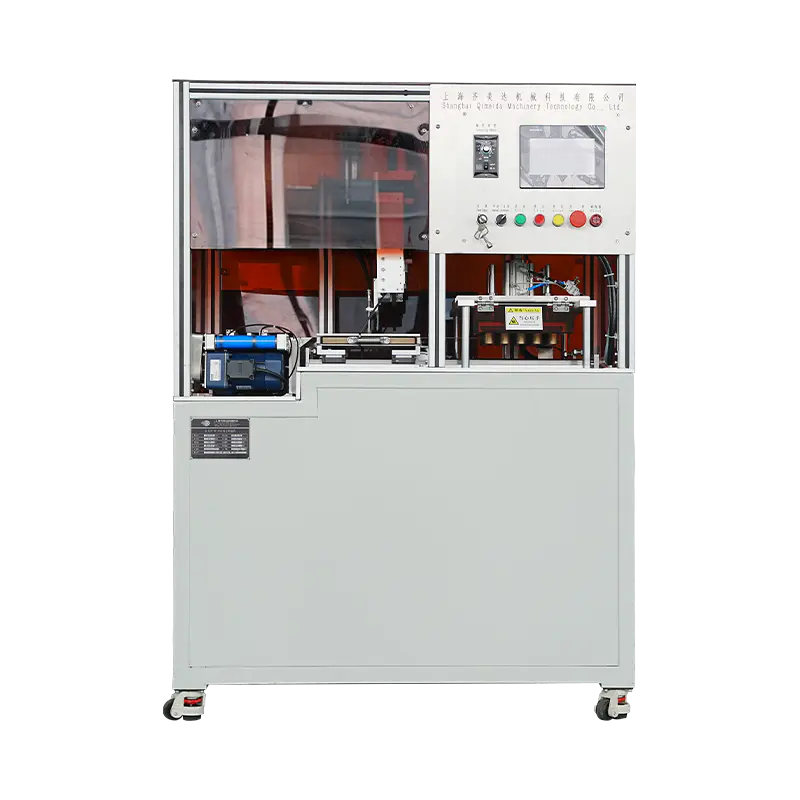
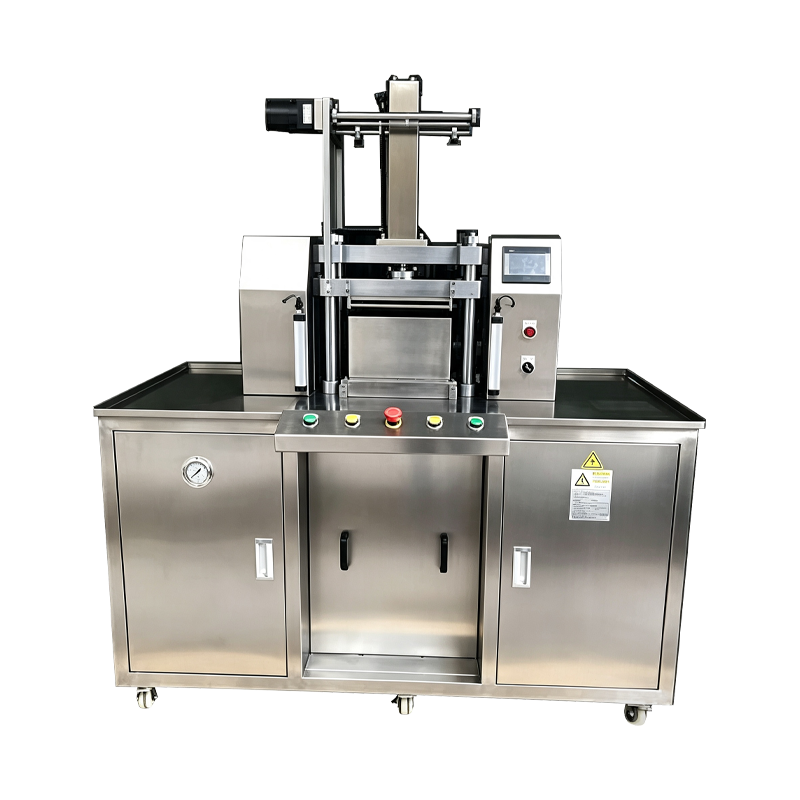
- Integrer automatisk pressing med servofylling. Servodrevne påfyllingssko og komprimeringssylinder holder fylledybden konstant. For kompakte linjer som produserer rødme, øyenskygge og foundation, leverer Shanghai Qimeida Machinery Technology Co., Ltd. helautomatiske pulverpresseløsninger med automatisert fylling, høyhastighetskomprimering og avstøpningstrinn, noe som reduserer den menneskelige variabelen i pressetrinnet.
Masseflytbeholdere er den første forsvarslinjen. Hvis beholderen tømmes i først-inn-først-ut-rekkefølge og det ikke dannes stillestående lag, kan det ikke utvikles rottehull og flom er langt lettere å kontrollere.
Testing og overvåking som holder linjen stabil
Flyttesting og fyllvektsovervåking fanger opp problemer før de formerer seg til avslag. Hver ny formel, hvert råmaterialeparti og hver fuktighetssvingning bør utløse en flytsjekk, ikke en post-mortem-undersøkelse.
| Testmetode | Hva den måler | Typisk god verdi | Typisk problemverdi |
| Hvilevinkel | Løs pulverbunkegeometri | 40 grader eller mindre | Over 45 grader |
| Hausner-forhold | Tapet versus bulkdensitet | 1,25 eller lavere | Over 1.4 |
| Carr indeks | Komprimerbarhet av pulveret | Under 15 % | Over 25 % |
| Skjærcelle | Kohesjon og flytfunksjon | Flytfunksjon over 4 | Under 2 |
| Fuktighetsinnhold | Vann av Karl Fischer eller NIR | Under 0,5 % | Over 0,8 % |
Når en 36-hulromspresse begynner å vise et sagtannmønster i fyllvektstrenden, har pulveret allerede begynt å segregere. Reager på mønsteret, ikke på avvisningshaugen.
Ofte stilte spørsmål
Hvorfor kaker min kosmetiske pulverkake under lagring?
Kaking starter når fuktighet migrerer fra fuktighetsbevarende midler, glykoler eller fuktig luft inn i pulverbedet og danner flytende broer mellom partikler. Løsningen er å kontrollere romfuktighet under 40 % RF, forsegle råmaterialer og unngå å stable tunge beholdere på toppen av pulverfat.
Hva forårsaker flom i en pulverbeholder?
Oversvømmelse skjer når et rottehull kollapser og den fallende massen luftes, og gjør pulveret til en væskelignende suspensjon som raser gjennom utløpet. Massestrømningsbeholdergeometri, røreverk og kontrollerte utslippshastigheter forhindrer kollaps-og-luftingssyklusen.
Hvordan reduserer jeg vektvariasjonen i pressede kompakter?
Angrip fyllingsstadiet først: bruk volumetrisk eller gravimetrisk fyllingskontroll, hold pulvernivået over røremaskinen, sil ut klumper og kontroller at finstoffet ikke skiller seg før fylleskoen. Bekreft deretter at stansevandring og hviletid er tilpasset pulverets respons.
Kan automatiske pressemaskiner eliminere strømningsproblemer?
Ingen maskin kompenserer fullt ut for et pulver som ikke vil flyte, men automatiske pulverpressesystemer med servokontrollert fylling og komprimering holder strammere vekttoleranser og oppdager fôrvariasjoner mye tidligere enn manuelle linjer. Utstyret og pulveret skal behandles som ett system.
Hold et batchregister som kombinerer strømningstestresultater, fuktighetsavlesninger, pressehastighet og kompakt hardhet. I løpet av to uker blir sammenhengen mellom prosessforhold og produktkvalitet synlig, og de fleste pulverbehandlingsproblemene blir forutsigbare.
Anbefalte NYHETER:
Hvordan automatisering forbedrer effektiviteten i produksjonsprosessen for kosmetisk pulver
Viktige fordeler med automatisert pulverhåndteringsutstyr i kosmetisk produksjon
Hvordan velge en kosmetisk pulvermikser basert på produksjonskapasitet: En komplett guide
Nøkkelutstyr for en komplett produksjonslinje for kosmetisk pulver: 2026-veiledning
Hvordan kompakte pulverpressemaskiner optimerer kosmetisk produksjon i små partier
Presset pulverkvalitet i kosmetisk produksjon: nøkkelfaktorer forklart
Relaterte produkter
Opphavsrett © Shanghai Qimeida Machinery Technology Co., Ltd. Alle rettigheter reservert.
Tilpassede profesjonelle produsenter av kosmetiske maskiner
