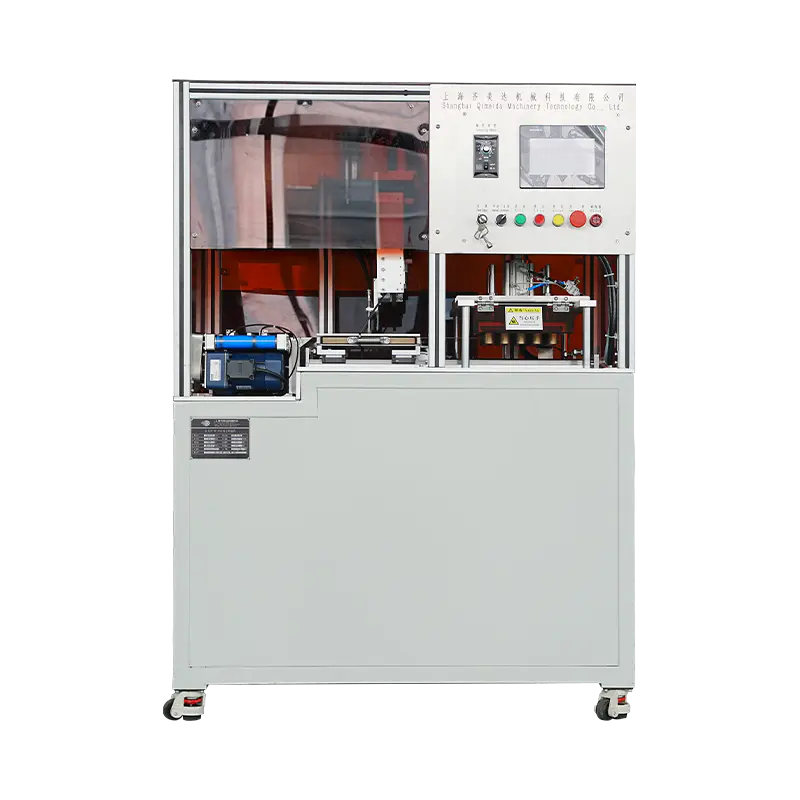
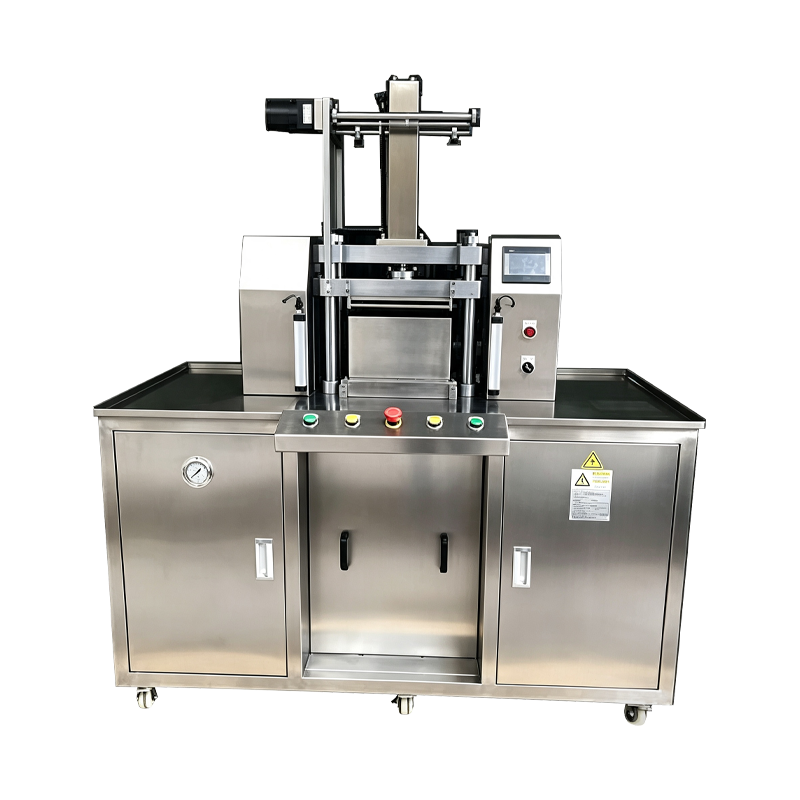
Pneumatisk kosmetisk pulverpressemaskin
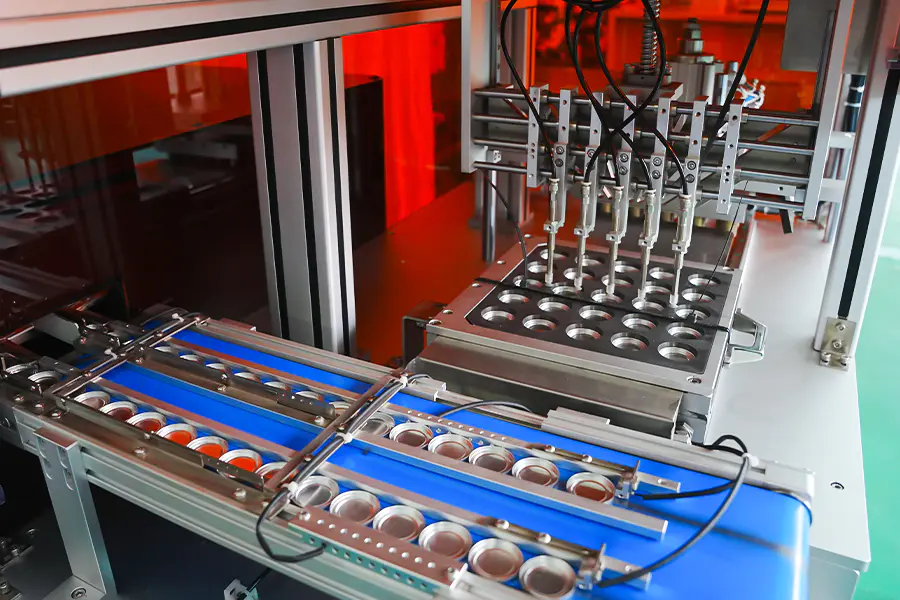
En luftdrevet presseplattform for å komprimere løst kosmetisk pulver til solide panner og kaker. Den pneumatiske kretsen påfører kraft gjennom et kontrollert sylinderslag, noe som gir raske syklustider og lav termisk belastning på pulveret. Påføres øyenskygge-, blush-, highlighter- og lett pudderfoundation-formater der korte holdetider og ren utløsning er nødvendig.
Hvorfor pneumatisk aktivering
Prosessegenskaper som bestemmer hvor luftdrevet pressing brukes i kosmetisk produksjon.
Kort syklustid
Sylinderen når arbeidstrykk innen et kort slagintervall, noe som tillater høyere syklushastigheter enn hydraulisk aktivering på grunne panneformater.
Lav termisk belastning
Luftdrevet pressing introduserer minimal varme i dyseområdet, noe som passer til formuleringer med bindemidler med lavt smeltepunkt eller varmefølsomme pigmenter.
Ren frigjøringsatferd
Rask trykkfrigjøring på slutten av slaget reduserer suget mellom den øvre stansen og pulveroverflaten, og senker stikk og panneplukking.
Enkel trykkkontroll
Kraften stilles inn gjennom en proporsjonal luftregulator, og arbeidstrykket vises direkte på HMI for hver resept.
Redusert vedlikeholdsomfang
Luftkretskomponenter krever sjeldnere service enn hydrauliske ekvivalenter, og det er ingen oljereservoar eller oljetemperaturkrets å håndtere.
Fleksibilitet for linjeintegrering
Pneumatiske enheter kan plasseres nær oppstrøms fylleutstyr uten å føre hydraulikklinjer over produksjonsgulvet.
Oversikt over pneumatisk krets
Sammenstillinger som bestemmer kraftnøyaktighet, responstid og prosess repeterbarhet.
Luftforberedelsesenhet
Filter-, regulator- og smøreenhet kondisjonerer tilførselsluften før den kommer inn i ventilmanifolden. Filtrering fjerner partikler og fuktighet, regulatoren stiller inn arbeidstrykket, og smøreapparatet tilfører en kontrollert oljetåke til sylinderpakningene.
Proporsjonal ventilbank
Proporsjonale retningsventiler kontrollerer ut- og tilbaketrekningsbevegelsen til trykksylinderen. Ventilresponsen overvåkes av kontrollsystemet, og trykktilbakemelding fra en transduser brukes til å holde den innstilte kraften gjennom komprimeringsslaget.
Trykkende sylinder
Dobbeltvirkende sylinder med ført stang og demping i begge ender av slaget. Demping begrenser støt i øyeblikket av kontakt med pulveroverflaten, noe som bidrar til å bevare pannekantene på preget verktøy.
Force Feedback Loop
En lastcelle montert under dyseplaten måler den faktiske pressekraften og mater verdien tilbake til PLS. Kontrolleren justerer den proporsjonale ventilåpningen for å opprettholde kraften innenfor et definert toleransebånd under holdestadiet.
Sikkerhetseksoskrets
Ved åpning av vakt eller nødstopp, lufter en tømmeventil ut sylindertrykket til atmosfæren innen et kort intervall. Sylinderen kan ikke holde last mens sikkerhetskretsen er åpen, og maskinen går tilbake til sikker tilstand.
Tekniske data
Standard rammeverdier. Kraftområde og verktøy er definert per prosjektspesifikasjon.
Brukte produktformater
Pulvertyper og panneformater som passer til pneumatisk presseoppførsel.
Presset øyenskygge
Standard og storformat øyenskyggepanner der korte holdetider gir kaker med rene kanter og jevn overflate.
Blush og highlighter
Kuppelformede og flatpressede formater som krever lav termisk inngang under komprimering for å bevare skimrende partikkelorientering.
Light Powder Foundation
Fundament med lavere tetthet komprimerer der pneumatisk pressing unngår overkomprimering og opprettholder pulverspredningsevnen.
Prøvestørrelse panner
Små panner og reklameformater presset med redusert kraft med korte syklustider for prøve- og prøveproduksjon.
Pregede overflatepanner
Panner med logo eller mønsterrelieff presset med demping aktivert for å beskytte fine detaljer på stanseflaten.
Multi Shade Palette Units
Individuelle panner for palettmontering der det kreves konsistent pannehøyde og finish på tvers av skyggegrupper.
Ofte stilte spørsmål
Operasjonelle spørsmål reist under evaluering og integrering. Velg et spørsmål for å utvide svaret.
Hva er forskjellen mellom pneumatisk og hydraulisk pressing for kosmetisk pulver
Pneumatisk pressing påfører kraft gjennom trykkluft og passer til kortere holdetider, lavere kraftområder og formuleringer som er følsomme for varme. Hydraulisk pressing gir høyere kraft med lengre holdetider og passer til tette kaker og større panneformater. Valget avhenger av målkakehardhet, pannestørrelse og formuleringsatferd.
Hvordan styres pressekraften under syklusen
En lastcelle under dyseplaten måler faktisk kraft og sender verdien til PLS. PLS-en sammenligner dette med reseptsettpunktet og justerer den proporsjonale ventilåpningen for å holde kraften innenfor toleransebåndet under holdestadiet.
Kan maskinen presse formuleringer med høyt bindemiddelinnhold
Ja, forutsatt at målkakehardheten er innenfor det pneumatiske kraftområdet. Formuleringer med høyt bindemiddel har en tendens til å dra nytte av den lave termiske tilførselen til luftdrevet pressing, men trykkkurveinnstillingene bør justeres per formulering for å unngå overkomprimering.
Hvilken luftkvalitet som kreves for stabil drift
Tilluften skal være tørr og filtrert for å fjerne partikler og fuktighet. Det kreves et arbeidstrykk på 0,6 til 0,8 MPa. Luftkvalitet under denne spesifikasjonen påvirker repeterbarheten av kraften og kan forkorte levetiden til ventil- og sylinderpakninger.
Hvor ofte krever luftkretsen vedlikehold
Anbefalte intervaller inkluderer utskifting av filterelementer hver 1000. time, påfylling av smøremiddel som angitt av siktglasset, proporsjonal ventilinspeksjon hver 3.000. time og utskifting av fullt tetningssett på sylinderen hver 8.000. til 10.000. time, avhengig av antall sykluser.
Er pressen egnet for et renromsmiljø
Maskinen kan spesifiseres med overflater i rustfritt stål, lukket eksosrute og smøremidler av næringsmiddelkvalitet for installasjon i renrom eller kontrollert miljø. Den pneumatiske kretsen ventilerer luft bort fra presssonen for å begrense partikkelspredning.
Hva bestemmer syklusutgangen på denne maskinen
Sykluseffekt avhenger av holdetid, sylinderslaglengde, fylletid og pannestørrelse. Kortere holdetider og grunne panner gir høyere effekt, mens dype panner og lengre holdetider reduserer enheter per time. Faktisk utgang verifiseres under fabrikkgodkjenningstesting.
Kan pneumatiske og hydrauliske enheter dele verktøy
Verktøykompatibilitet avhenger av monteringsgrensesnittet og kraftområdet. Når begge maskinene bruker samme standardiserte plate og det pneumatiske enhetskraftområdet dekker den nødvendige komprimeringskraften, kan verktøysett deles mellom plattformer med dokumenterte klaringsverdier.
Prosessavviksreferanse
Situasjoner observert under pneumatisk pressing og de tilsvarende korrigerende handlingene.
Kraftavlesning svinger under hold
Kontroller luftbehandlingsenheten for fuktighetsoverføring og bekreft at filterelementet ikke er mettet. Inspiser proporsjonalventilresponsen og kontroller veiecellesignalet mot et referanseinstrument. Bekreft at tilførselslufttrykket forblir stabilt under syklusen.
Kakeoverflaten viser slaginntrykk
Øk demping ved kontaktenden av slaget for å sakte slagtilnærming. Reduser verdien for utvidelseshastighet i oppskriften. Bekreft at den øvre stanseflaten er ren og fri for pudderoppbygging, noe som endrer den effektive kontaktprofilen.
Syklustid lengre enn oppskriftsmålet
Sjekk lufttilførselshastigheten ved maskininntaket og bekreft at den oppfyller forbruksspesifikasjonen. Inspiser eksoslyddemperen for blokkering. Verifiser ventilens responstid mot vedlikeholdsprotokollen og juster tilbaketrekningshastigheten om nødvendig.
Pan holder seg til den øvre stansen
Reduser holdetiden og senk pressekraften med 10 til 15 prosent. Poler stanseoverflaten og kontroller at utløsningsvinkelen samsvarer med verktøyspesifikasjonen. Bekreft at fuktighetsinnholdet i pulveret er innenfor det anbefalte båndet på 1 til 3 prosent.
Luftlekkasje hørbar nær sylinderen
Inspiser stangtetningen og stempeltetningen for slitasje. Kontroller at sylindermonteringen er sikker og kontroller beslagene ved begge portene. Hvis lekkasjen fortsetter etter utskifting av tetningen, inspiser sylinderboringen for rifter og bytt ut sylinderen om nødvendig.
Kraften når ikke reseptinnstillingsverdien
Bekreft at regulatorinnstillingen samsvarer med reseptverdien. Se etter trykkfall over luftforberedelsesenheten og ventilmanifolden. Kontroller at sylinderboringsstørrelsen samsvarer med den installerte spesifikasjonen og inspiser for intern lekkasje forbi stempeltetningen.
Integrasjonsnotater
Faktorer som påvirker installasjon, verktøy og langsiktig drift.
Krav til lufttilførsel
En dedikert luftledning med filtrering og tørking oppstrøms anbefales. Trykket ved maskininnløpet må holde seg innenfor 0,6 til 0,8 MPa under syklusen, og en dedikert regulator ved maskinen anbefales.
Gulv og montering
Maskinen krever et plant gulv med forankringspunkter spesifisert i monteringstegningen. Vibrasjonsisolering anbefales der pressen deler gulv med annet produksjonsutstyr.
Støyhåndtering
Eksoslyddempere og dempingsinnstillinger holder driftsstøyen under 75 dB ved førerplassen. Ytterligere akustisk behandling er normalt ikke nødvendig i produksjonshaller.
Vedlikeholdsplanlegging
Anbefalte intervaller inkluderer bytte av filterelement hver 1000. time, ventilinspeksjon hver 3.000. time og bytte av tetningssett basert på antall sykluser. Registreringer oppbevares ved siden av maskinvedlikeholdsloggen.