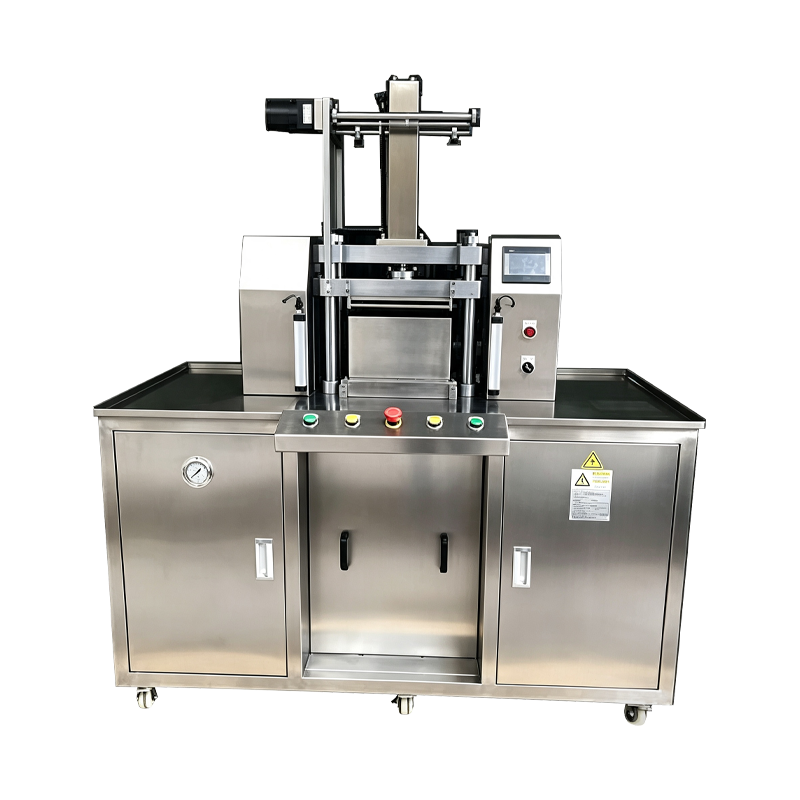
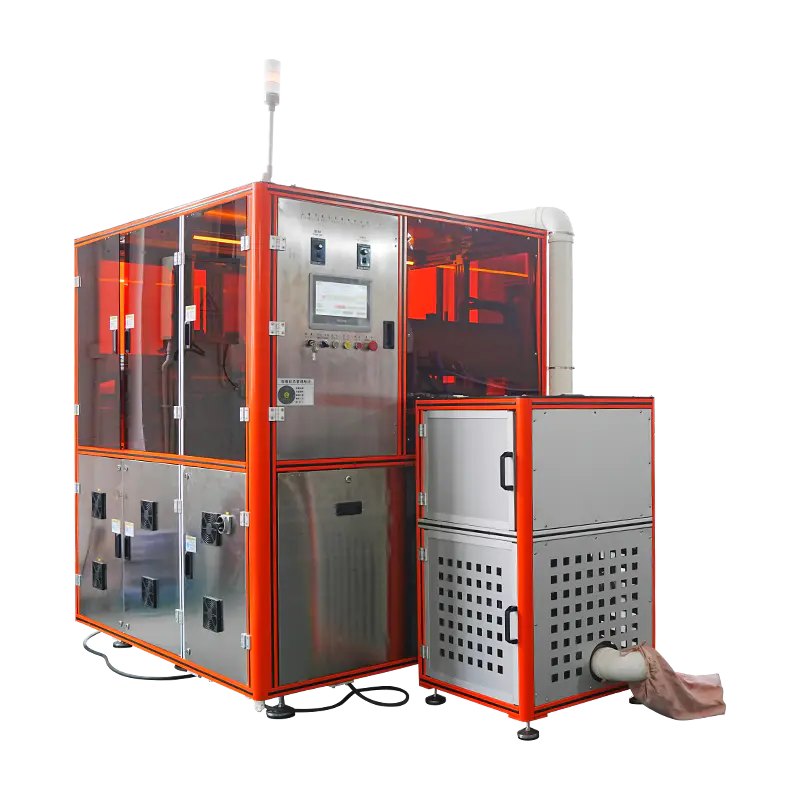
Automatisk rødmepressemaskin
En presseplattform konfigurert for produksjon av rødme- og ansiktspudder, som dekker kuppelformede, flate og pregede formater. Maskinen automatiserer pannemating, pulverdosering, komprimering og utstøting i løpet av en enkelt syklus, med reseptstyrt kontroll av fyllvekt, pressekraft og hviletid. Brukes på enkeltfargeserier, produksjon av flere nyanser og palettbundne blush pan-formater.
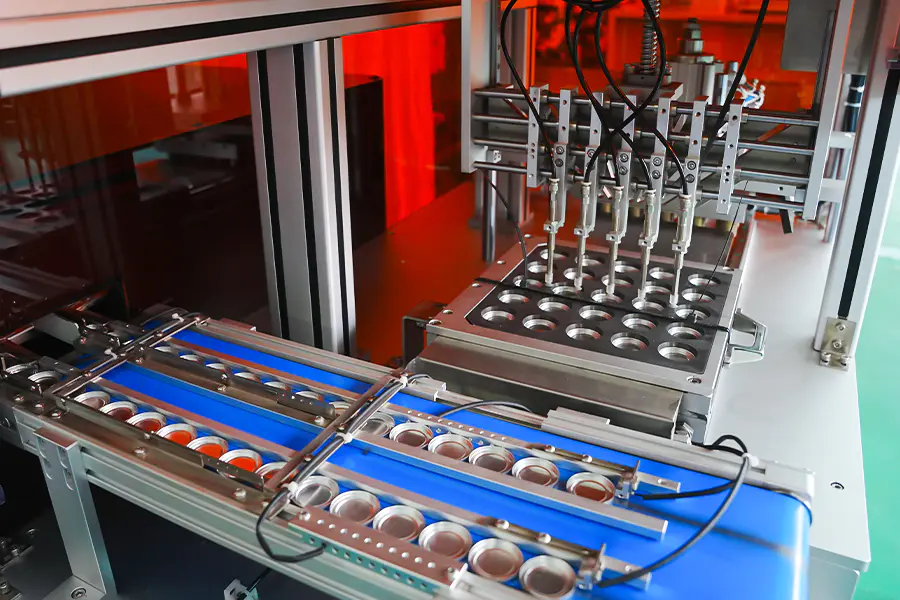
Panoreringsmating
Blush-panner presenteres fra et magasin- eller brettlaster inn i indekseringsplaten. Tilstedeværelse og orientering av pannen bekreftes av sensoren før syklusen går videre.
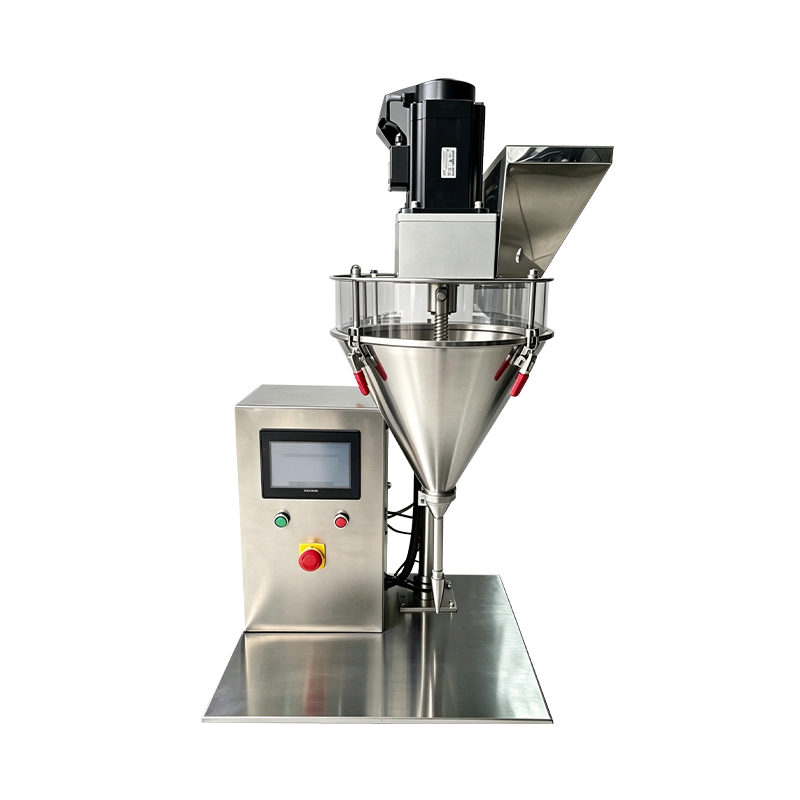
Pulverdose
En servoskrue fyller hver panne til oppskriftens vekt. En innebygd sjekkvekt verifiserer dosen, og panner utenfor toleranse blir avledet før de trykkes.
Sengeutjevning
En skrape eller et lett vibrasjonstrinn jevner pulverlaget slik at tettheten er jevn før stansen kommer i kontakt med pulveroverflaten.
Compaction
Den øvre stansen synker med en kontrollert hastighet til den innstilte kraften og holder for oppskriftens hvileverdi. Kraft og posisjon registreres per panne.
Utstøting
Den pressede pannen løftes fra dysen og overføres til en utløpstransportør eller brettlastingsenhet. Utkastningsslag er satt til å passe til panoreringsdybden.
Inspeksjon
Pannehøyde, overflatetilstand og vekt kontrolleres ved et inspeksjonspunkt. Resultatene er knyttet til batch-posten for sporbarhet.
Muligheter for Blush-produksjon
Funksjoner konfigurert for rouge- og ansiktspudderpanneformater.
Domed Pan Support
Kuppelformede og avrundede rødmepanner presset med en buet øvre stanse. Kontakthastighet og komprimeringsgradient settes per oppskrift for å beskytte kuppelprofilen.
Panner med stor diameter
Panneformater fra 25 mm til 75 mm i diameter støttes gjennom utskiftbare formplater. Større ansiktspulverpanner er tilgjengelig på forespørsel.
Fargespesifikke oppskrifter
Hver rødmefarge og formulering lagrer sin egen fyllvekt, kraft, hviletid og utkast-innstilling. Tilbakekalling av oppskrifter gjøres fra HMI.
Preget overflatepressing
Øvre stanser med logo eller mønsterrelieff støttes. Tilnærmingshastighet og komprimeringsgradient reduseres for å bevare detaljene på panneflaten.
Håndtering av myk formulering
Blush-formuleringer med lavere tetthet presset med redusert kraft med forlenget holdetid for å begrense overkomprimering og overflatesprekker.
Batchnivårapportering
Fyllvekt, trykkkraft, tallerkenteller og avvisningstaller logget per batch. Data kan eksporteres gjennom OPC UA eller CSV for kvalitetsgjennomgang.
Tekniske data
Standard konfigurasjonsverdier. Pannestørrelse, kraftområde og verktøy definert per prosjekt.
Produksjon Fit
Hvor rødmepressemaskinen er utplassert i kosmetisk produksjon.
Single Shade Volume Runs
Lange serier av en enkelt rødmefarge på standard pannestørrelser, med utgangsstabilitet opprettholdt på tvers av skift og konsistent pannehardhet.
Domed Blush-formater
Kuppelformede og avrundede panner produsert med buet verktøy, der trykkparametere beskytter kuppelprofilen og begrenser sprekker i kanten.
Sesongbasert skyggeområde
Mindre batch-kampanjer der oppskriftsgjenkalling og korte overgangstider støtter hyppige overganger mellom nyanser og panoreringsformater.
Pregede Blush Pans
Panner med overflateavlastning eller teksturert finish der pressparametere er innstilt for å bevare punch-detaljene gjennom komprimering.
Palettbundet rouge
Multipan-paletter hvor blush-panner produseres og settes sammen i en koordinert sekvens for ett enkelt palettformat.
Prøve- og salgsfremmende enheter
Reduserte kraftinnstillinger og kortere sykluser for prøvepanner og kampanjeformater uten å endre maskinoppsettet.
Ofte stilte spørsmål
Vanlige spørsmål reist under evaluering og linjeintegrasjon. Velg et spørsmål for å utvide svaret.
Hvilke blush pan formater tåler maskinen
Runde, ovale, rektangulære og kuppelformede panneformater støttes gjennom utskiftbare formplater. Standardserien dekker 25 mm til 75 mm diameter eller tilsvarende fotavtrykk, med større formater tilgjengelig på forespørsel.
Hvordan kontrolleres fyllvekten for hver panne
Pulver doseres av en servodrevet mateskrue ved hjelp av en volumetrisk fyllingsmetode. En inline sjekkvekt bekrefter vekten mot reseptverdien, og panner utenfor toleransen avledes før de trykkes. Fyllvekten holdes normalt innenfor pluss eller minus 0,04 g.
Kan kuppelformede rødmepanner presses uten å sprekke
Ja. Kuppelformet verktøy bruker en redusert komprimeringsgradient og en lavere kontakthastighet slik at pulverlaget deformeres gradvis. Holdetiden forlenges per oppskrift, noe som lar bindemidlet sette seg og begrenser sprekker rundt kuppelkanten.
Hvilken verktøyskiftetid bør forventes
En komplett endring av verktøysett tar vanligvis 20 til 45 minutter, avhengig av pannens form og antall posisjoner som skal oppdateres. Verktøy lagres etter reseptkode og trinnvises før overgang for å minimere nedetid.
Kan maskinen kjøre myke eller lavdensitets blush-formuleringer
Ja. Myke blush-formuleringer med lav tetthet presses med redusert kraft med forlenget holdetid. Komprimeringsgradienten settes per formulering for å forhindre overkomprimering, noe som ellers ville redusere pulverstrøbarheten og forårsake sprekker i overflaten.
Hvilke data logges per batch
Fyllvekt, trykkkraft, hviletid, antall panner og antall avviste logges per batch. Data på syklusnivå kan eksporteres gjennom OPC UA eller CSV for kvalitetsdokumentasjon og prosessgjennomgang.
Hvilke vedlikeholdsintervaller gjelder for pressen
Inspeksjon av stanse og dyse anbefales hver 500. time, rengjøring av skruen og doseringssystemet ved hvert nyanseskifte, indekseringskalibrering hver 1000. time og lastcelleverifisering hver 12. måned. Dokumenter oppbevares ved siden av maskinens vedlikeholdslogg.
Kan maskinen integreres med eksisterende palettsamlebånd
Ja. Tømmestasjonen gir et posisjonsidentifisert signal som nedstrøms palettenhet eller brettlastingsutstyr kan bruke for justering og sekvensering. Integrasjonskrav er definert under planlegging av linjeoppsett.
Prosessavviksreferanse
Situasjoner observert under rødmepressing og de tilsvarende korrigerende handlingene.
Domeoverflaten sprekker etter pressing
Forleng oppholdstiden med 0,5 til 1 sekund og reduser komprimeringsgradienten. Verifiser kuppelstansens geometri mot verktøyregistreringen. Bekreft at fuktighetsinnholdet i pulveret forblir mellom 1 og 3 prosent.
Fyllvekten varierer mellom posisjoner
Kjør kalibreringsrutinen per posisjon for den berørte skruen. Bekreft at pulverets massetetthet er konsistent i beholderen og kontroller skruen for slitasje. Kontroller at beholdernivået forblir over 30 prosent under produksjonen.
Pulver fester seg til den øvre stansen
Reduser pressekraften med 10 til 15 prosent og forkort holdetiden. Poler stanseoverflaten og bekreft at utløsningsvinkelen samsvarer med verktøyspesifikasjonen. Kontroller pulvertemperatur og fuktighetsinnhold før produksjon.
Panneren er ikke helt kastet ut av formen
Kontroller at utkastningsslaget samsvarer med innstillingen for panoreringsdybde. Inspiser ejektorstangen for forurensning og rengjør dyseveggen. Bekreft at den nedre stansen returnerer helt før neste fylletrinn.
Preget mønster uskarpt på pannens overflate
Reduser tilnærmingshastigheten i det berørte stadiet og senk kontakthastigheten. Sjekk stanseflaten for pulveroppbygging og inspiser for verktøyslitasje. Øk holdetiden litt for å la mønsteret registreres før slipp.
Kontroller at vekten avviser overskrider normalområdet
Verifiser sjekkvektens kalibrering mot en referansevekt. Inspiser skruen og doseringsskålen for pulveroppbygging. Bekreft at pulvertilførselen ikke har endret seg i partikkelstørrelse eller fuktighetsinnhold mellom batcher.
Integrasjonsnotater
Faktorer som påvirker installasjon, verktøy og langsiktig drift.
Pulvertilførsel
En bufferbeholder med nivåtilbakemelding anbefales oppstrøms. Pulveret skal være tørt, fritt for klumper og innenfor spesifisert partikkelstørrelsesområde før lasting.
Nedstrøms overføring
Tømmestasjonen er kompatibel med transportbånd, lasting av brett eller robotisk pick and place. Et posisjonsidentifisert signal støtter nedstrøms sortering og palettsammenstilling.
Oppbevaring av verktøy
Stempel- og dysesett bør oppbevares i merket stativer med beskyttende belegg. Verktøyposter med klaringsverdier følger med hvert panneformat og oppskriftskode.
Vedlikeholdsplanlegging
Anbefalte intervaller dekker inspeksjon av stanse og dyse hver 500. time, indekserkalibrering hver 1000. time, rensing av skruen ved hvert nyanseskifte og lastcelleverifisering hver 12. måned.