Automatisk Foundation pulverpressemaskin
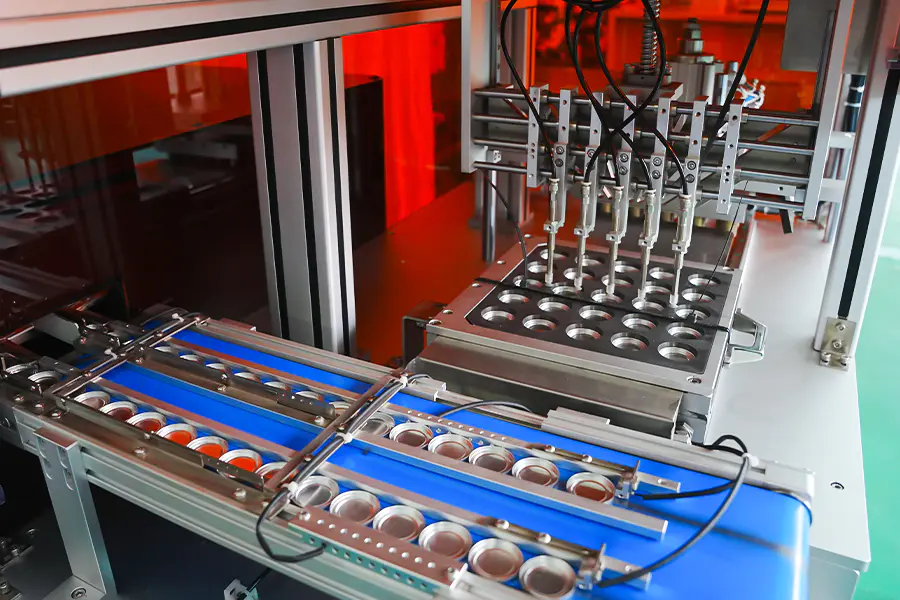
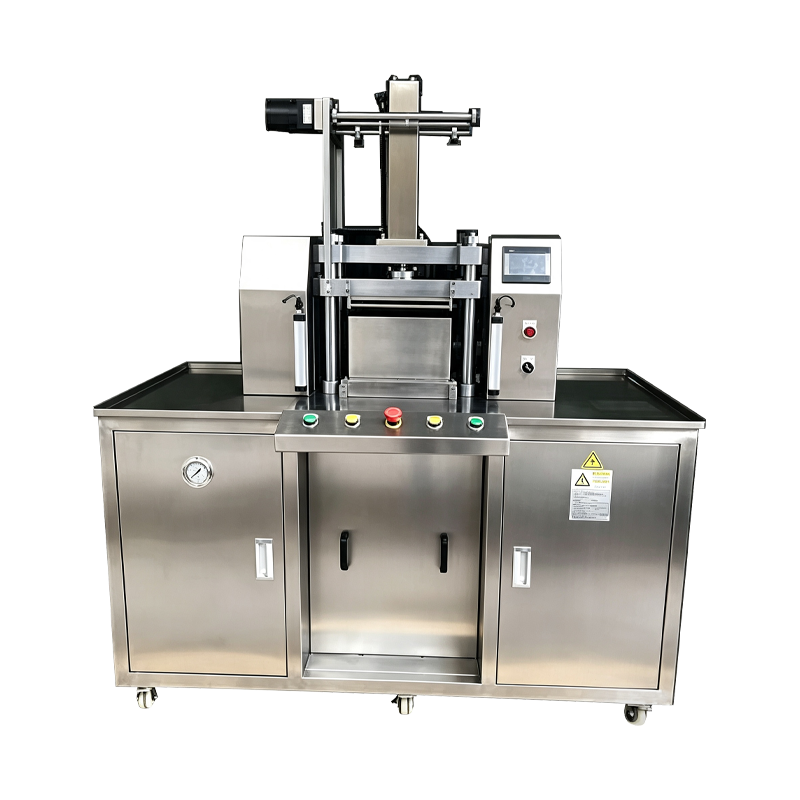
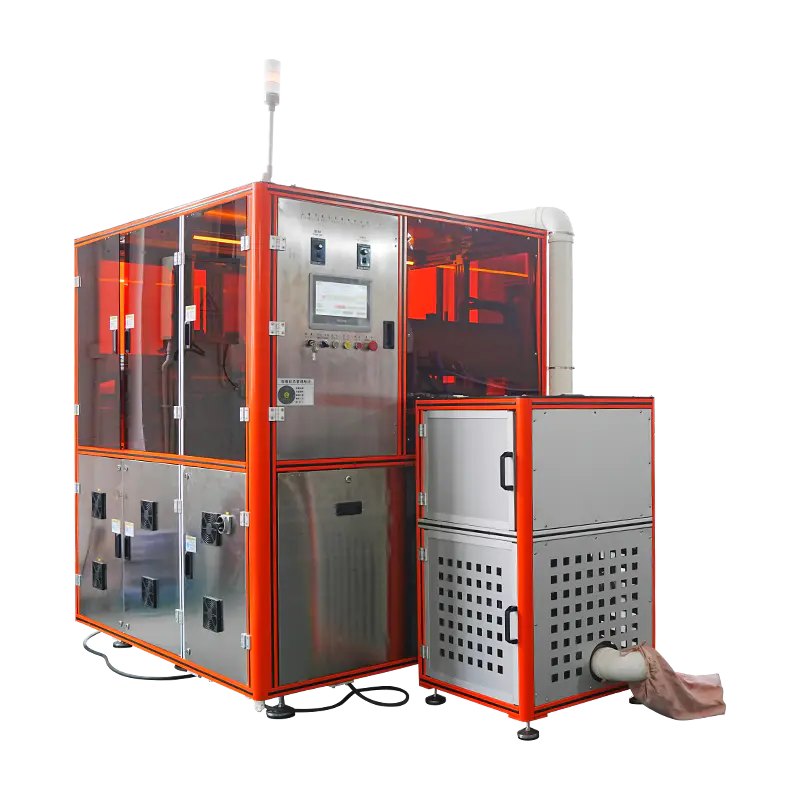
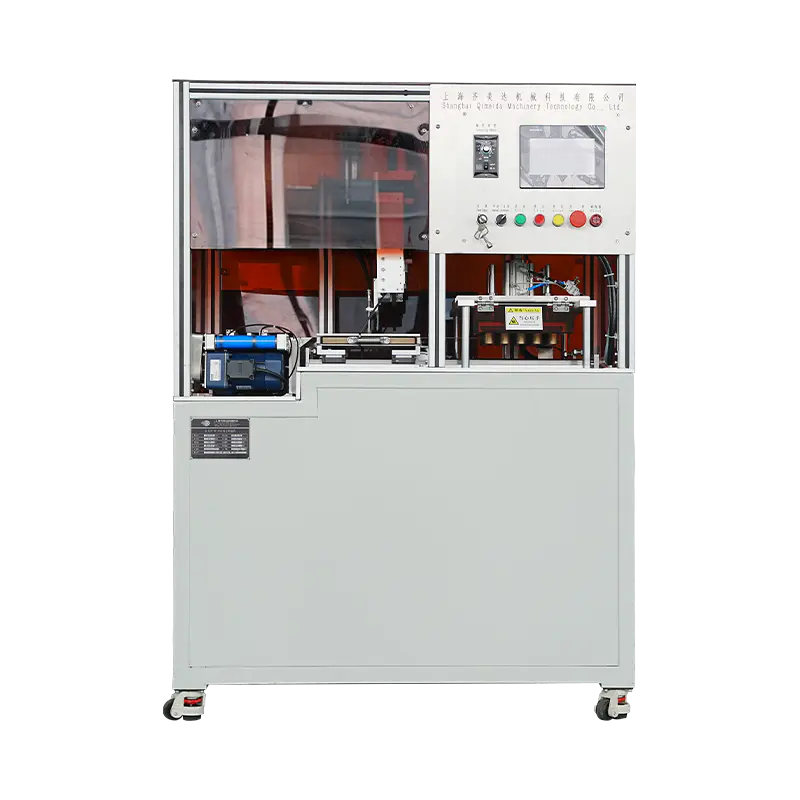
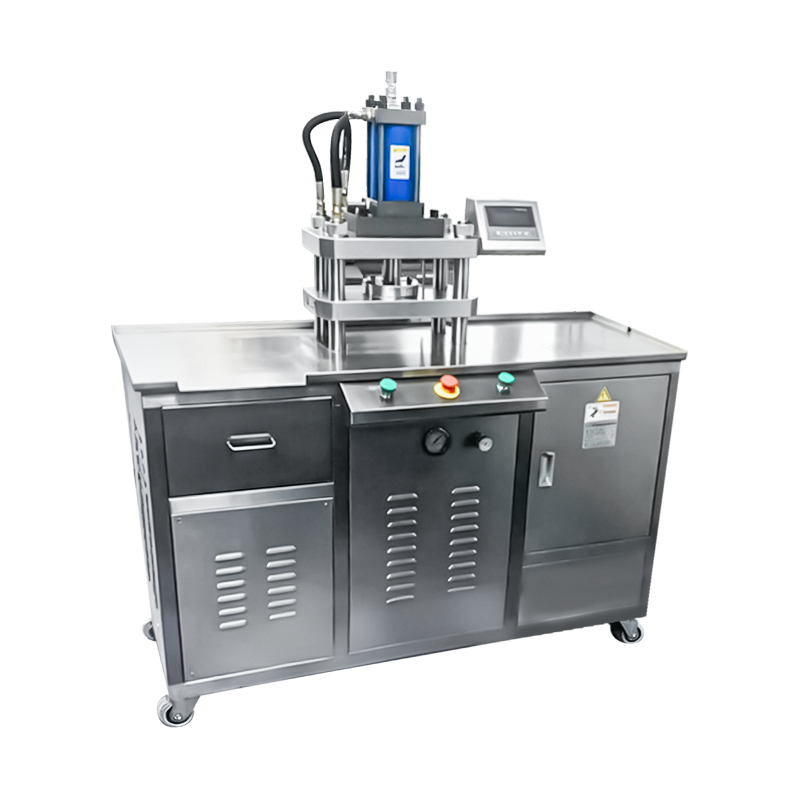
En presseplattform konfigurert for pulverfundamentpanner og presset fundamentkomprimering. Maskinen automatiserer pannemating, pulverdosering, lagkonsolidering, komprimering og utstøting i en kontinuerlig syklus, med reseptstyrt kontroll over fyllvekt, pressekraft, hviletid og syklushastighet. Hver syklus registreres mot produksjonspartiet med kraft- og posisjonsdata tilgjengelig for gjennomgang.
Kompaktering med høy tetthet
Pulverfundament krever vedvarende kraft for å nå målkakehardheten. Pressen holder kraften gjennom et utvidet holdetrinn, slik at bindemidlet kan strømme over pulvermatrisen.
Flat overflatekontroll
Øvre stanseflathet og tilnærmingshastighet settes per oppskrift for å gi en konsistent panneoverflate uten trykkmerker eller lokaliserte tetthetsvariasjoner.
Edge Integritet
Komprimeringsgradient og frigjøringshastighet er innstilt per formulering for å begrense kantflis på pulverfundamentpanner etter utstøting.
Syklus datafangst
Kraft, posisjon og oppholdstid registreres per pan og kobles til batch-posten for prosessgjennomgang og avviksanalyse.
Systemarkitektur
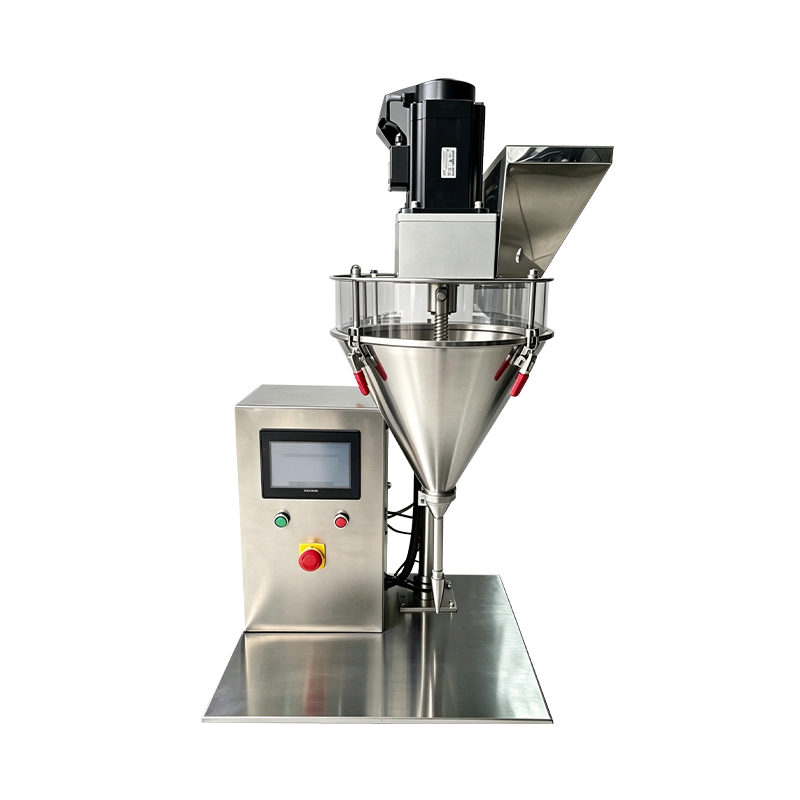
Doseringsstasjon
Servoskrue med volumetrisk fylling. Pulveret doseres til oppskriftens vekt og verifiseres av en inline-kontrollveier før pannen går frem.
Utjevningsstasjon
Skrapeblad og kontrollert vibrasjon konsoliderer pulverbedet, og reduserer fyllhøydevariasjonen før komprimering.
Trykker Stasjon
Øvre og nedre stanser med servo- eller hydraulisk betjening. Kraft, tilnærmingshastighet og holdetid settes per oppskrift.
Utkaststasjon
Pneumatisk eller servodrevet ejektor løfter den pressede pannen fra dysen. Slag er satt til å matche panoreringsdybde og verifiseres etter verktøybytte.
Inspeksjonspunkt
Pannehøyde og overflatetilstand kontrolleres. Vektdata fra sjekkvekter og trykkdata fra kontrolleren er knyttet til batchjournalen.
Spesifikasjonsområde
Produksjonsapplikasjoner
Presset Powder Foundation
Standard pulverfundamentpanner presset med moderat til høy kraft med forlenget opphold for jevn tetthet over panneflaten.
Kompakte Foundation Cases
Refill og kompakte kasseformater der pannehøyde og overflatefinish må passe med kassegeometrien for montering.
Domed Foundation Compacts
Kuppelformede formater presset med buet verktøy, der tilnærmingshastighet og komprimeringsgradient beskytter kuppelprofilen.
Pregede fundamentpanner
Logo- og mønsteravlastning presset med redusert tilnærmingshastighet for å bevare detaljene på pannens overflate gjennom komprimering.
Multi Shade Foundation-serie
Produksjon av skyggeområde ved hjelp av tilbakekalling av oppskrift, hvor fyllvekt og trykkparametere endres mellom nyanser uten mekanisk justering.
Prøve- og prøveproduksjon
Mindre batchkjøringer for formuleringsforsøk og markedsprøver, ved bruk av reduserte kraftinnstillinger og kortere sykluser på samme verktøy.
Ofte stilte spørsmål
Hvilket kraftområde kreves for presset pudderfoundation
Presset pudderfoundation bruker vanligvis et moderat til høyt kraftområde med forlenget oppholdstid. Den nøyaktige verdien avhenger av pannediameter, bindemiddelinnhold og målkakehardhet, og fastsettes under fabrikkgodkjenningstesting av den spesifiserte formuleringen.
Hvilke grunnpanneformater kan maskinen håndtere
Runde, ovale, rektangulære og kuppelformede formater støttes gjennom utskiftbare formplater. Standardserien dekker 35 mm til 90 mm diameter eller tilsvarende fotavtrykk, med større formater tilgjengelig på forespørsel med justert kraftområde.
Hvordan kontrolleres fyllvekten for hver panne
Pulver doseres av en servodrevet mateskrue ved hjelp av en volumetrisk fyllingsmetode. En inline sjekkvekt bekrefter vekten mot reseptverdien, og panner utenfor toleranse blir avledet før de trykkes. Fyllvekten holdes normalt innenfor pluss eller minus 0,05 g.
Hvilken verktøyskiftetid bør forventes
En komplett endring av verktøysett tar vanligvis 25 til 55 minutter, avhengig av pannens form og antall posisjoner som skal oppdateres. Verktøy lagres etter reseptkode og trinnvises før overgang for å minimere nedetid.
Kan maskinen presse panner med høy kraft uten tetthetsvariasjon
Høye kraftområder støttes med et utjevningstrinn før pressing og en kontrollert komprimeringsgradient under slaget. Utjevningstrinnet reduserer variasjonen i fyllhøyde, og gradienten er satt til å fordele tettheten jevnt over panneflaten.
Hvilke data logges per batch
Fyllvekt, trykkkraft, hviletid, antall panner og antall avviste logges per batch. Data på syklusnivå kan eksporteres gjennom OPC UA eller CSV for kvalitetsdokumentasjon og prosessgjennomgang.
Hvilke vedlikeholdsintervaller gjelder for pressen
Inspeksjon av stanse og dyse anbefales hver 500. time, rengjøring av skruen og doseringssystemet ved hvert nyanseskifte, indekseringskalibrering hver 1000. time og lastcelleverifisering hver 12. måned. Hydraulikkoljeanalyse anbefales hver 1500. time der hydraulisk aktivering er spesifisert.
Kan maskinen integreres med kompakte samlebånd
Ja. Tømmestasjonen gir et posisjonsidentifisert signal som nedstrøms kasselasting eller brettmonteringsutstyr kan bruke for justering og sekvensering. Integrasjonskrav er definert under planlegging av linjeoppsett.
Prosessavviksreferanse
Panneoverflaten viser trykkmerker
Reduser tilnærmingshastigheten på kontaktstadiet. Inspiser den øvre stanseflaten for pudderoppbygging eller overflateslitasje. Forleng holdetiden litt slik at pulvermatrisen legger seg før utgivelsen.
Kantflis etter utkast
Senk utgivelseshastigheten og reduser komprimeringsgradienten i sluttfasen. Bekreft stanse- og dyseklaring mot verktøyopptegnelsen. Bekreft at fuktighetsinnholdet i pulveret forblir innenfor det anbefalte båndet.
Tettheten varierer over stor pannediameter
Se gjennom trinnet for utjevning av sengen og bekreft at skrape- eller vibrasjonsinnstillingen er riktig. Forleng holdetiden for å tillate jevn avsetning. Sjekk den øvre stanseflaten for planhet mot verktøyposten.
Fyllvekten varierer mellom posisjoner
Kjør kalibreringsrutinen per posisjon for den berørte skruen. Bekreft at pulverets massetetthet er konsistent i beholderen og kontroller skruen for slitasje. Kontroller at beholdernivået forblir over 30 prosent under produksjonen.
Panneren er ikke helt kastet ut av formen
Kontroller at utkastningsslaget samsvarer med innstillingen for panoreringsdybde. Inspiser ejektorstangen for forurensning og rengjør dyseveggen. Bekreft at den nedre stansen returnerer helt før neste fylletrinn.
Kontroller at vekten avviser overskrider normalområdet
Bekreft sjekk vektens kalibrering mot en referansevekt. Inspiser skruen og doseringsskålen for pulveroppbygging. Bekreft at pulvertilførselen ikke har endret seg i partikkelstørrelse eller fuktighetsinnhold mellom batcher.
Integrasjonsnotater
Pulvertilførsel
En bufferbeholder med nivåtilbakemelding anbefales oppstrøms. Pulveret skal være tørt, fritt for klumper og innenfor spesifisert partikkelstørrelsesområde før lasting.
Nedstrøms overføring
Tømmestasjonen er kompatibel med transportbånd, lasting av brett eller robotisk pick and place. Et posisjonsidentifisert signal støtter nedstrøms lasting og monteringsjustering.
Oppbevaring av verktøy
Stempel- og dysesett bør oppbevares i merket stativer med beskyttende belegg. Verktøyposter med klaringsverdier følger med hvert panneformat og oppskriftskode.
Vedlikeholdsplanlegging
Anbefalte intervaller dekker inspeksjon av stanse og dyse hver 500. time, indekserkalibrering hver 1000. time, rensing av skruen ved hvert nyanseskifte og lastcelleverifisering hver 12. måned.