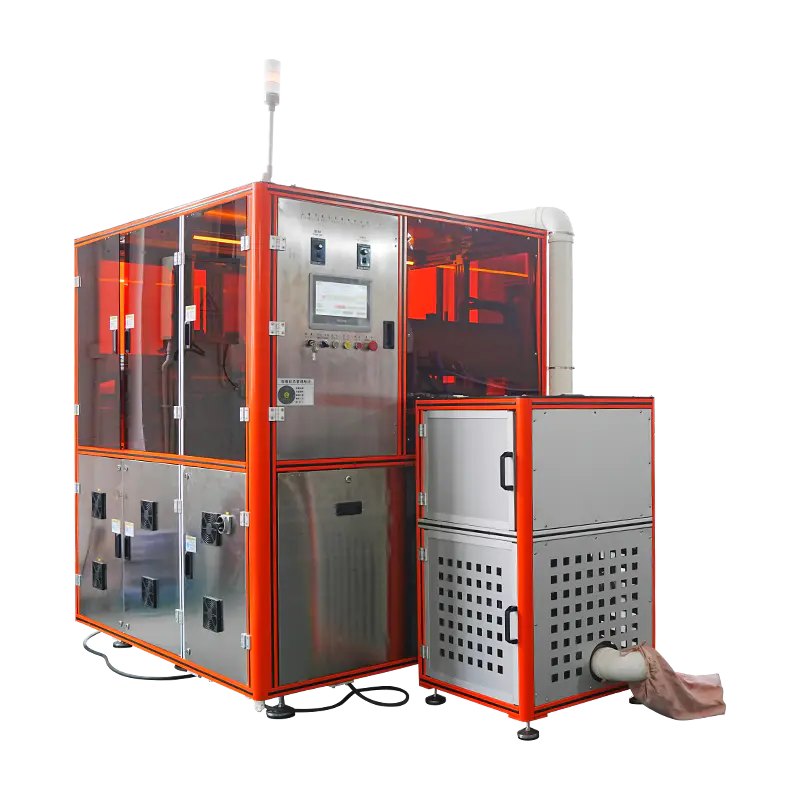
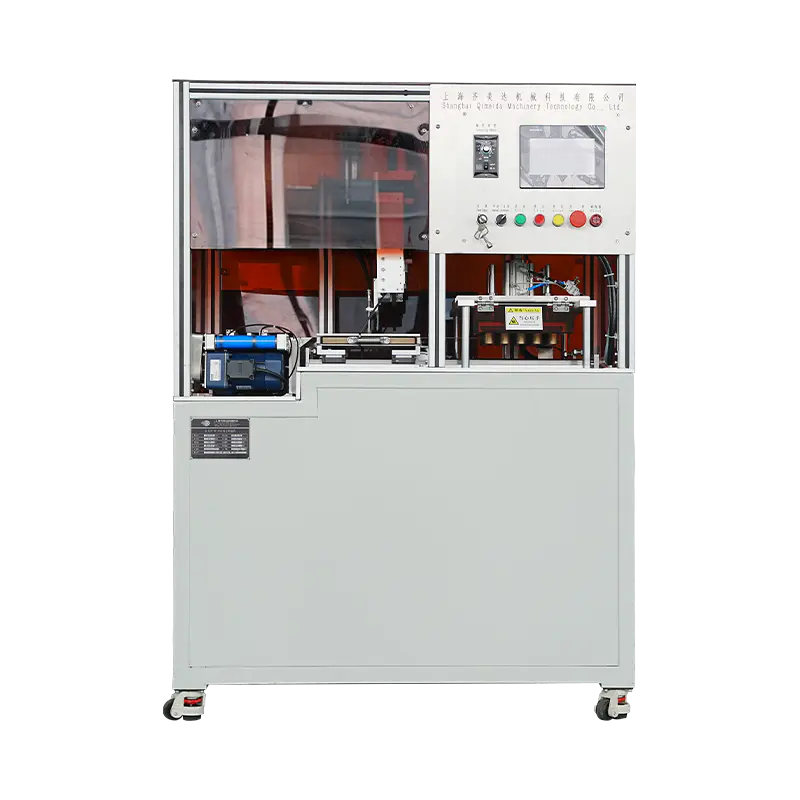
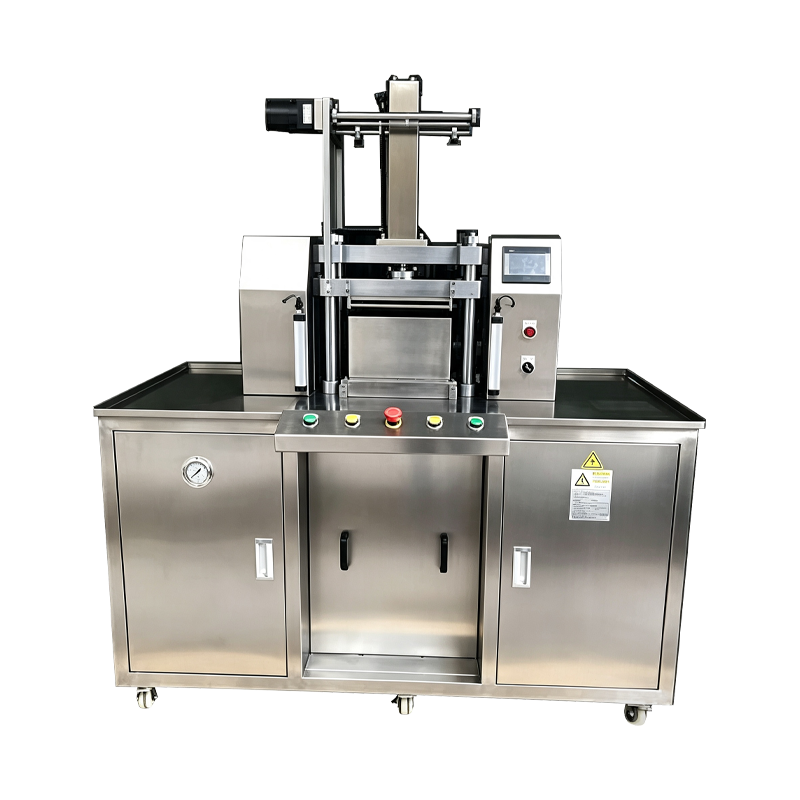
Servodrevet kosmetisk pulverpressemaskin
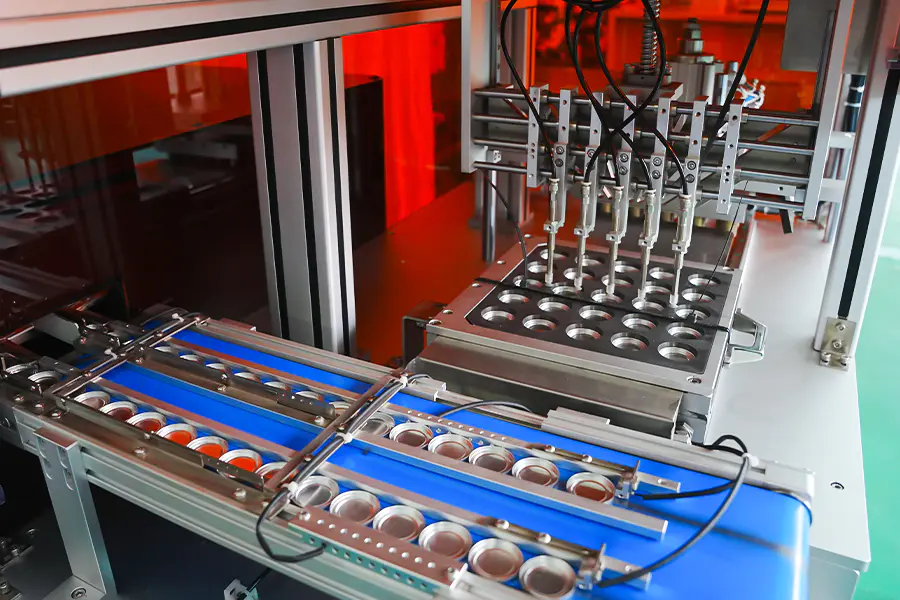
En presseplattform der komprimeringsslaget genereres av en servomotor og kuleskrue i stedet for en hydraulisk eller pneumatisk krets. Posisjon, hastighet og kraft styres gjennom drivparametrene, slik at pressprofilen kan formes trinnvis. Brukes på kosmetisk pulverkomprimering der syklus repeterbarhet, kraftnøyaktighet og prosessdokumentasjon er spesifiserte krav.
Digital kraftkontroll
Kraften genereres av servodrivmomentet og verifiseres av en lastcelle under dyseplaten, så trykkverdien er definert i programvaren i stedet for av en trykkregulatorinnstilling.
Repeterbarhet av profil
Hvert trinn i presseprofilen lagres i oppskriften, og drevet gjengir den samme bevegelseskurven fra syklus til syklus uavhengig av produksjonsvarighet.
Behandle datafangst
Posisjon, hastighet, dreiemoment og kraft registreres med en fast samplingshastighet for hver syklus, og kurvedataene lagres mot batch-posten for gjennomgang.
Servotrykkende profil
Slaget er delt inn i programmerbare stadier, hver med sin egen hastighet, posisjon og kraftmål.
Trinn 1
TilnærmingRam går ned med en definert hastighet til en posisjon like over pulveroverflaten. Tilnærmingshastigheten er satt høyere for korte syklustider og lavere for preget verktøy.
Trinn 2
KontaktHastigheten reduseres ved kontaktpunktet for å begrense innvirkning på pulverbunnen og bevare pannekantgeometrien ved starten av komprimeringen.
Trinn 3
KomprimeringKraften stiger til målverdien med en kontrollert hastighet. Komprimeringsgradienten settes per formulering for å kontrollere tetthetsfordelingen gjennom kaken.
Trinn 4
HoldKraften opprettholdes innenfor et toleransebånd i et definert intervall, slik at pulvermatrisen kan sette seg og bindemidlet flyter mellom partiklene.
Trinn 5
SlippKraften reduseres gradvis i stedet for å frigjøres umiddelbart. Gradvis frigjøring reduserer trykkforskjellen mellom stansen og kakeoverflaten.
Etappe 6
Trekk tilbakeRam går tilbake til toppposisjonen med en innstilt hastighet, og rydder dyseområdet for utkastingstrinnet og neste fyllingssyklus.
Drive Train og måling
Komponenter som bestemmer kraftnøyaktighet og syklus repeterbarhet.
Servo motor
AC servomotor vurdert for kontinuerlig press. Dreiemomentutgang er kartlagt til pressekraft gjennom kuleskruestigningen, og drevet holder dreiemomentet innenfor en lukket sløyfe under holdestadiet.
Kuleskrue og ram
Forhåndslastet kuleskrue konverterer rotasjon til lineær bevegelse med lavt tilbakeslag. Stemplet styres på lineære skinner for å begrense sideveis avbøyning under belastning og for å holde stanseinnrettingen innenfor toleranse.
Lastecelle
Strekkmålerlastcelle montert under dyseplaten måler faktisk pressekraft. Signalet samples kontinuerlig og sammenlignes med reseptmålet under komprimerings- og holdestadiene.
Posisjonskoder
Absolutt enkoder på servomotoren gir tilbakemelding på ramposisjon med høy oppløsning. Posisjonsverdier definerer trinnoverganger og registreres med kraftkurven for hver syklus.
Tekniske data
Standard rammeverdier. Kraftområde, slag og verktøy er definert per applikasjon.
Anvendte produksjonssaker
Produktformater og prosessforhold tilpasset servodrevet pressing.
Kompakterer med tett pigment
Formuleringer som krever en definert komprimeringsgradient drar nytte av trinnnivåkontroll, som reduserer dekning på panner med høy tetthet.
Multi Layer Compacts
Sekvensielle fyll- og pressetrinn med distinkte profiler produserer to- eller trelagskaker med kontrollert mellomlagstetthet.
Powder Foundation
Bindemiddelrike pulvere presset med gradvis frigjøring for å begrense overflatesprekker og forbedre pannekantens stabilitet.
Preget pan-format
Relieff og logomønstre bevart gjennom redusert kontakthastighet og kontrollert komprimeringsgradient.
Bakt kakeform
Storformatkaker presset med moderat kraft med forlenget holdetid for å etablere jevn tetthet før stekestadiet.
Regulerte produksjonslinjer
Prosessmiljøer hvor kraft- og posisjonsdata per syklus må oppbevares for batchdokumentasjon og avviksgjennomgang.
Ofte stilte spørsmål
Vanlige spørsmål reist under evaluering og linjeintegrasjon. Velg et spørsmål for å utvide svaret.
Hvordan skiller servopressing seg fra hydraulisk pressing
Servopressing genererer kraft gjennom motormoment og en kuleskrue, slik at slagposisjon og hastighet styres direkte av drivverket. Hydraulisk pressing genererer kraft gjennom væsketrykk, som er effektivt ved høy kraft, men mindre presis i posisjon. Servopressing velges der profilrepeterbarhet og datafangst på syklusnivå er nødvendig.
Kan trykkprofilen endres mellom produkter
Ja. Hver produktoppskrift lagrer sitt eget trinntelling, sceneposisjoner, hastigheter, kraftmål og holdetider. Oppskrifter tilbakekalles fra HMI, og omstilling krever ikke mekanisk justering av drivverket.
Hvilke data som registreres for hver trykkesyklus
Kraft, posisjon, hastighet og drivmoment samples ved 1 kHz og lagres per syklus. Dataene er knyttet til batch-posten og kan eksporteres gjennom OPC UA eller CSV for prosessgjennomgang eller kundedokumentasjon.
Er maskinen egnet for bruk med høy kraft
Standardrammen dekker opptil 25 tonn. Over dette området er hydraulisk pressing normalt spesifisert. Servopressing er valgt for nøyaktighet og prosesskontroll i stedet for maksimal kraftkapasitet.
Hvilket vedlikehold krever drivverket
Kuleskruesmøring verifiseres med definerte intervaller, vanligvis hver 1000. driftstime. Lineære styreskinner rengjøres og smøres på nytt med samme intervall. Kalibrering av belastningsceller anbefales hver 12. måned, og utskifting av koderbatteri følger stasjonsprodusentens tidsplan.
Hvordan oppfører maskinen seg ved et strømbrudd
Ved strømtap går servodrevet inn i en kontrollert stopp og sylinderen holder posisjon til bremsen kobles inn. Gjenopprettingsprosedyre krever en målsøkingssyklus før produksjonen gjenopptas. Syklusdata for den avbrutte enheten er flagget i loggen.
Kan verktøy deles med hydrauliske eller pneumatiske maskiner
Verktøydeling avhenger av monteringsgrensesnittet og kraftområdet. Der samme standardiserte plate brukes og kraftområdet dekker nødvendig komprimeringskraft, kan verktøysett overføres med dokumenterte klaringsverdier.
Hva bestemmer syklusutgang på denne plattformen
Syklusutgang avhenger av slaglengde, trinnhastigheter, holdetid og panoreringsstørrelse. Redusert tilnærmingshastighet og forlenget holdetid senker utgangshastigheten, mens korte profiler på grunne panner gir høyere effekt. Faktiske priser verifiseres under fabrikkgodkjenningstesting.
Prosessavviksreferanse
Situasjoner observert under servopressing og tilsvarende korrigerende handlinger.
Kraftkurven avviker fra lagret profil
Gjennomgå kurven mot referanseprofilen i HMI. Sjekk lastcellesignalet for drift mot et referanseinstrument. Bekreft at pulverfyllingsvekten er innenfor toleransen, og kontroller kuleskruens smørestatus.
Servodrev rapporterer momentoverbelastning
Se etter mekanisk hindring i dyseområdet og bekreft at stemplet beveger seg fritt gjennom slaget. Kontroller at kraftmålet ikke er satt over rammevurderingen. Inspiser kuleskruen og styreskinnene for forurensning eller utilstrekkelig smøring.
Repeterbarheten av posisjoner driver over et skift
Bekreft at kjølingen av drivskapet fungerer og at omgivelsestemperaturen er innenfor spesifikasjonene. Kontroller giverkoblingen for tilbakeslag. Kjør målsøkingssyklusen og sammenlign posisjonsverdiene med igangkjøringsposten.
Syklustiden overskrider reseptmålet
Gjennomgå trinnhastighetsinnstillingene mot oppskriften. Sjekk for mekanisk friksjon i stempelføringen og kontroller at smøreintervallene er overholdt. Bekreft at omformeren ikke er i en dreiemomentbegrensende modus under komprimeringsfasen.
Pannes kanter sprekker etter komprimering
Reduser komprimeringsgradienten i det berørte stadiet for å bremse kraftstigningen. Forleng holdetiden med 0,5 til 1 sekund. Bekreft hull- og dyseklaring og bekreft at fuktighetsinnholdet i pulveret forblir innenfor det anbefalte båndet.
Syklusdata mangler fra batchloggen
Kontroller kommunikasjonsforbindelsen mellom PLS og dataloggingssystemet. Bekreft lagringsplass på loggingsenheten. Bekreft at syklustelleren ikke er tilbakestilt og inspiser PLS-klokken for synkronisering med anleggsnettverket.
Integrasjonsnotater
Faktorer som påvirker installasjon, verktøy og langsiktig ytelse.
Strømkvalitet
Servodrevet drar fordel av en stabil forsyning med lav harmonisk forvrengning. Der anleggsforsyningen har betydelig variasjon, anbefales en linjereaktor eller aktivt filter for å beskytte drivelektronikken.
Gulv og vibrasjon
Maskinen krever et plant gulv med forankringspunkter i henhold til monteringstegningen. Isolasjonsputer reduserer overføring av reaksjonskraft til omgivende utstyr og forbedrer posisjonsstabiliteten.
Skapkjøling
Drivskapet er luftkjølt og krever klaring for luftstrøm rundt skapet. Omgivelsestemperaturen ved skapinntaket bør holde seg innenfor drivspesifikasjonen gjennom hele skiftet.
Nettverk og data
Kontrolleren støtter OPC UA og CSV eksport. Nettverkskonfigurasjonen er definert under idriftsettelse for å matche anleggets MES eller historikerarkitektur, med batchidentifikatorer tilordnet produksjonspostene.