Hvordan velge en kosmetisk pulvermikser basert på produksjonskapasitet: En komplett guide
Time: Oct 16, 2026
Når en produksjonsleder ved et mellomstort OEM-anlegg planlegger å skalere opp en presset pulverlinje fra 500 kg til 2000 kg per skift, handler det første spørsmålet sjelden om bladhastighet eller motorkraft. Det handler om batchvolum og syklustid. Å velge en kosmetisk pulverblander basert på produksjonskapasitet betyr å matche maskinens arbeidsvolum, blandemekanisme og utslippseffektivitet til anleggets daglige produksjonsmål. En mismatch her kan føre til enten underutnyttet utstyr eller en flaskehals som stopper hele linjen.
Forstå krav til produksjonskapasitet
Produksjonskapasiteten for kosmetiske pulverblandere er typisk uttrykt i liter arbeidsvolum eller kilo per batch. Nøkkelberegningen er ikke det totale tankvolumet, men brukbar arbeidskapasitet , som vanligvis er 60-80 % av det totale volumet. For eksempel kan en 200-liters traumikser kun håndtere en 140-kilos batch med presset pulvergrunnmateriale. Overfylling reduserer ensartet blanding og øker syklustiden.
For å bestemme behovet ditt, kalkuler den daglige målproduksjonen i kilogram, del på antall skift og batcher per skift, og legg til en sikkerhetsmargin på 20 % for ineffektivitet i materialhåndtering. Dette tallet er minimum batchstørrelse mikseren må håndtere. Hvis en enkelt maskin ikke kan oppfylle hastighetskravet, bør du vurdere å bruke to miksere parallelt eller en større enhet med kortere blandesyklus.
Kjernekonsept: Arbeidskapasitet er den faktiske mengden materiale en mikser kan behandle per syklus. For de fleste horisontale traublandere er dette mellom 60 % og 80 % av det totale tankvolumet. Bekreft alltid dette tallet med produsenten før du velger en modell.
Matchende blandetype til kapasitetsnivå
Ikke alle mikserdesign skaleres lineært. Båndmiksere med lav skjærkraft og skovlmiksere med høy skjærkraft oppfører seg svært forskjellig når de brukes på 30 % mot 90 % av arbeidskapasiteten.
Lav til middels kapasitet
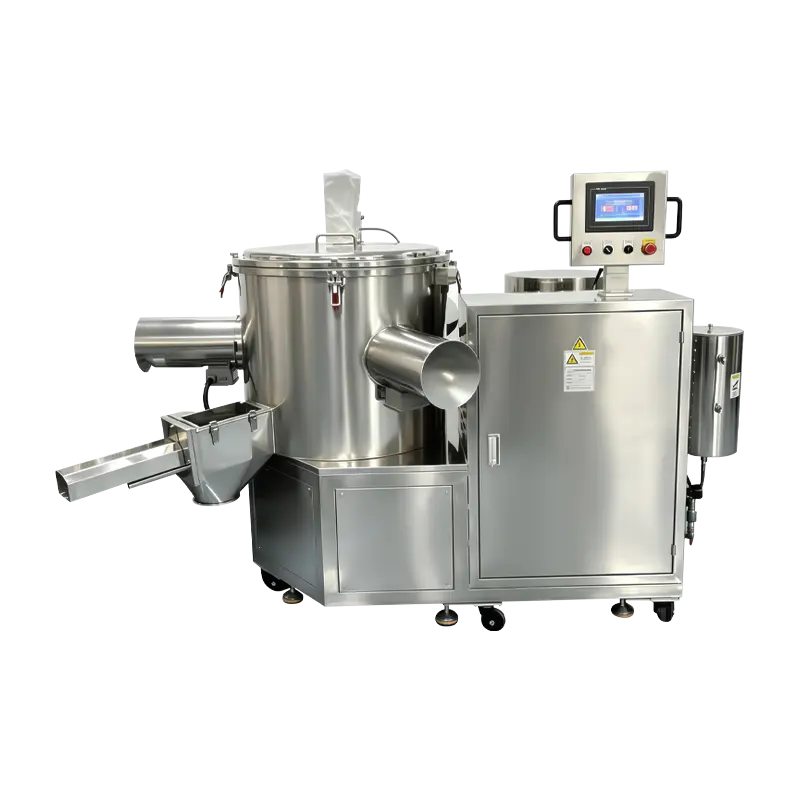
For batchstørrelser under 100 kilo, a 50-liters eller 100-liters pulvermikser med høy skjærkraft er vanligvis tilstrekkelig. Disse enhetene tilbyr raskere syklustider fordi høyhastighetshutterne reduserer agglomerering raskt. De er ideelle for FoU-laboratorier eller små serier hvor formuleringen endres ofte. Den 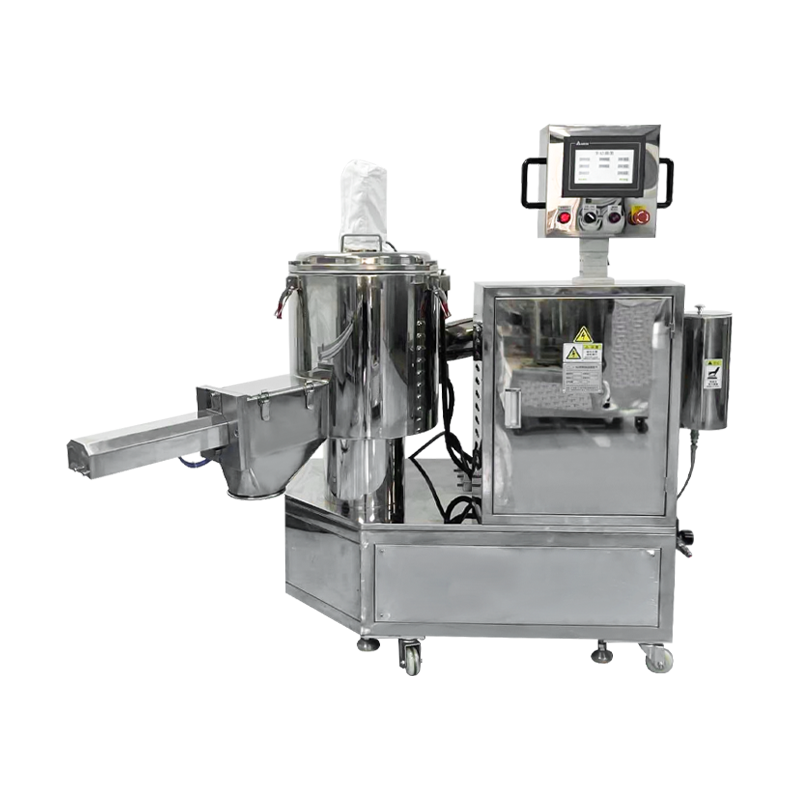 50L pulvermiksermaskin med høy skjærkraft med oljesprøytesystem for kosmetikk Denne kosmetiske pulverbehandlingsmaskinen er designet for å blande, pulverisere og homogenisere pulvermaterialer for presset pulver, løst pulver, øyenskygge, rouge og annet... Se produkt → er et vanlig valg for pilotbatcher og begrensede produktlinjer.
Middels til høy kapasitet
Når batchstørrelser overstiger 200 kilo, a 200-liters eller 300-liters traumikser blir mer økonomisk. Disse maskinene gir en større blandingssone og kan opprettholde konsistensen over hele batchen. Trippel-chopper-systemet i 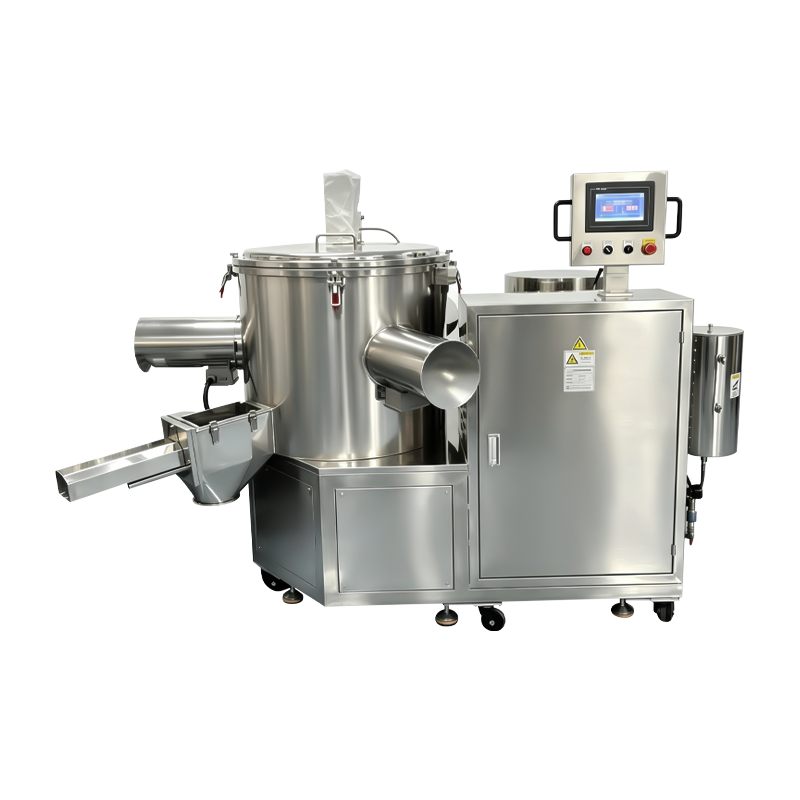 200L industriell høyskjærende kosmetisk pulvermikser med trippelhakker Den 200L 3-akse sideslagende høyhastighets pulvermikseren er et prosessutstyr med stor kapasitet for kosmetiske pulvere, designet for batchblanding, pulverisering og homo... Se produkt → sikrer at selv høyviskose pulverblandinger behandles jevnt på under 10 minutter.
En vanlig feil er å velge en mikser med overdreven kapasitet "i tilfelle." Dette fører ofte til lengre oppholdstid, høyere energiforbruk og inkonsekvent fargespredning fordi maskinen opererer under det optimale fyllingsnivået. Hold deg til kapasitetsnivået som samsvarer med 70–90 % av den gjennomsnittlige batchstørrelsen.
Viktig beslutningsfaktor: For en linje som målretter seg mot 1000 kg per skift med 4 batcher, må hver batch være minst 250 kg. En 300-liters mikser med 80 % arbeidskapasitet kan håndtere ca. 210-240 kg per syklus, noe som gjør den til en grensepassform. I dette tilfellet kan det være nødvendig med en større enhet eller to miksere i rekkefølge.
Evaluering av blandingsenhet i stor skala
Kapasiteten er ubrukelig hvis blanderen ikke kan oppnå den nødvendige homogeniteten innenfor den tilgjengelige syklustiden. For kosmetiske pulver er standarden ofte en variasjonskoeffisient under 5 % for aktive ingredienser og pigmenter. Større blandere krever vanligvis lengre blandetider ved lave hastigheter for å unngå skjærindusert separasjon av fine og grove partikler.
| Blanderstørrelse (liter) | Arbeidskapasitet (kg) | Typisk syklustid (minutter) | Anbefalt turtallsområde | Maks Pigment Loading (%) |
| 50 | 30-40 | 4-6 | 200-600 | 15 |
| 100 | 60-80 | 6-8 | 180-500 | 12 |
| 200 | 120-160 | 8-12 | 150-400 | 10 |
| 300 | 180-240 | 10-15 | 120-350 | 8 |
Som tabellen viser, øker syklustiden med kapasiteten. En 300-liters mikser kan trenge nesten dobbelt så lang tid som en 100-liters enhet for å nå samme jevnhetsstandard. Dette er avgjørende når du planlegger produksjonsplaner. Hvis linjen din krever en gjennomstrømning på 1200 kg i et 8-timers skift, vil en 100-liters mikser med 70 kg per batch kreve 18 sykluser, noe som kan overskride den tilgjengelige tiden. I motsetning til dette vil en 200-liters mikser bare trenge 9 sykluser, og passet komfortabelt inn i skiftet.
Teknisk innsikt: For formuleringer med høyt pigment, bruk en 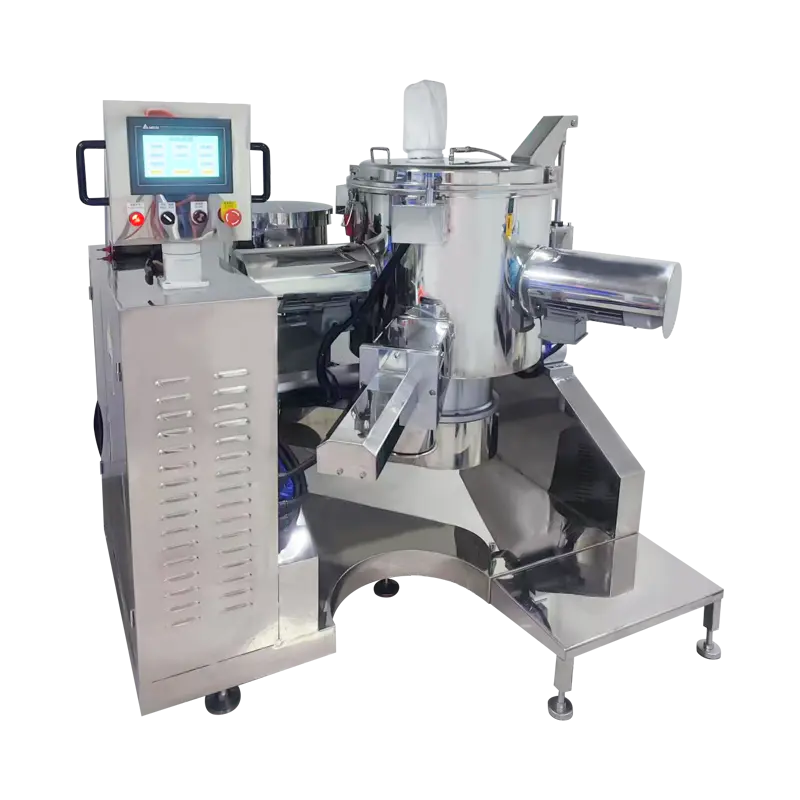 100L trippelkutter høyhastighets pulvermikser med oljesprøytesystem Den 100L 3-akse sideslagende høyhastighets pulvermikseren er et prosessutstyr for å blande og pulverisere kosmetiske pulvere, designet for batchbehandling av press... Se produkt → ved 480 RPM i 7 minutter oppnår typisk en CoV på 3,2 %, som er godt innenfor den kosmetiske standarden. Testing på tiltenkt kapasitetsnivå er avgjørende før du forplikter deg til et fullskalakjøp.
Forebygging av flaskehals og utslippshastighet
En mikser er ofte hjertet i en pulverproduksjonslinje, men utløpsmekanismen kan bli en flaskehals hvis den ikke tilpasses kapasiteten. Tyngdekraftutslipp gjennom en bunnventil er standard for traublandere, men åpningsstørrelsen og ventiltypen må tillate at hele partiet tømmes på under 90 sekunder. Skruutløpssystemer kan håndtere større volumer, men øker kostnadene og kompleksiteten i rengjøringen.
For linjer med høy kapasitet (over 200 kg per batch) anbefales pneumatiske eller hydrauliske utløpssystemer for å unngå tretthet og inkonsekvente tømmetider. Utløpshøyden bør også være på linje med nedstrømsutstyret, enten det er en transportør, en komprimeringspresse eller en lagerbeholder. Feiljustering her legger til 5-10 minutter med manuell håndtering per batch, som akkumuleres til et betydelig gjennomstrømstap over et skift.
Praktisk tips: Ved vurdering av en 100-liters horisontal traublander , bekreft at utløpsportens bredde er minst en tredjedel av traudiameteren. Dette sikrer at selv litt klebrige pulverblandinger flyter fritt ut uten å bygge bro.
Energi og fotavtrykk
Større blandebatterier krever mer gulvplass og høyere elektrisk belastning. En 300-liters mikser med høy skjærkraft bruker vanligvis 15-25 kW per syklus, sammenlignet med 5-10 kW for en 100-liters enhet. Dette påvirker både den elektriske infrastrukturen til anlegget og energikostnaden per kilo av produksjonen. For et anlegg som kjører to 8-timers skift, kan energikostnadsforskjellen mellom en 100-liters og en 300-liters mikser være betydelig nok til å påvirke de totale eierkostnadene.
Datapunkt: En 200-liters mikser som opererer ved 380V og 50 Hz med en motoreffekt på 18,5 kW og en syklustid på 10 minutter per batch (inkludert lasting og tømming) behandler omtrent 120 kg per batch. Ved full kapasitet over 16 timer gir dette rundt 1440 kg per dag til en elektrisk kostnad på rundt 18-25 USD, avhengig av lokale priser.
Pålitelighet og vedlikehold i stor skala
Høyere produksjonskapasitet gir større mekanisk belastning på tetninger, lagre og utløpsventiler. En mikser som kjører 20 sykluser per dag vil kreve hyppigere tetningsbytte og smøring enn en som kjører 5 sykluser. Dette gjelder spesielt for miksere med kutterblad, som opererer ved høye turtall og genererer lokalisert varme. Når du velger en mikser for en høykapasitetslinje, be om produsentens vedlikeholdsplan og intervaller for utskifting av deler. Maskiner med modulære tetningspatroner er lettere å betjene uten å fjerne hele akselenheten.
Selskapets annonserte 10-pluss års ingeniørerfaring og fokuset på automatisering antyder at mikserne er designet for kontinuerlig drift. Når du skalerer opp, kontroller at smøresystemet er sentralisert og at reservedeler er lett tilgjengelige for komponenter med høy slitasje som kutterblad, akseltetninger og utløpsventiler.
Vedlikeholdsinnsikt: For en linje som produserer 2000 kg per dag, velg en blandebatteri med dobbel mekanisk tetning på hovedakselen og en utskiftbar sliteforing i rennen. Denne utformingen forlenger levetiden betydelig sammenlignet med standard pakningstetninger.
Analyse av kostnad per kilo
Den siste faktoren ved å velge en kosmetisk pulvermikser basert på kapasitet er kostnaden per kilogram analysen. En 100-liters mikser priset til $8 000 som behandler 70 kg per batch for 10 batcher per dag gir en kostnad per kilogram på $0,014 over en 560-dagers periode (forutsatt ingen nedetid). En 300-liters mikser til $18 000 som behandler 210 kg per batch for 4 batcher per dag gir en kostnad per kilogram på $0,011 i samme periode. Mens den større maskinen har en høyere forhåndskostnad, gjør dens lavere kostnad per kilo den mer økonomisk for vedvarende høyvolumproduksjon.
Denne beregningen må imidlertid inkludere vedlikeholds-, energi- og rengjøringskostnader. En større mikser krever også mer rengjøringsløsning og tid under produktbytte. For anlegg med hyppige produktbytter kan to mindre blandere være mer kostnadseffektive enn én stor maskin fordi den ene kan rengjøres mens den andre går.
Beslutningsramme: Hvis anlegget ditt kjører færre enn 5 formelendringer per uke, er en enkelt mikser med høy kapasitet vanligvis bedre. Hvis endringer overstiger 10 per uke, bør du vurdere flere enheter med middels kapasitet for å minimere nedetiden.
Ofte stilte spørsmål
Hva er forskjellen mellom arbeidskapasitet og totalvolum i en pulvermikser?
Arbeidskapasitet er det faktiske volumet av materiale som effektivt kan blandes, typisk 60-80 % av det totale tankvolumet. Den gjenværende plassen tillater pulverekspansjon og bevegelse under blanding. Bruk alltid arbeidskapasitet, ikke totalt volum, når du dimensjonerer en mikser for produksjonslinjen.
Hvordan beregner jeg batchstørrelsen som trengs for produksjonskapasiteten min?
Del den daglige målproduksjonen i kilo med antall skift og partier per skift. Legg til en sikkerhetsmargin på 20 % for ineffektivitet ved materialhåndtering. Hvis du for eksempel trenger 1200 kg per skift og planlegger 4 partier, må hver batch være minst 375 kg inkludert sikkerhetsmargin (300 kg uten).
Kan en stor mikser brukes til små partier?
Det anbefales ikke. Å betjene en stor mikser under 30 % av arbeidskapasiteten fører til ujevn blanding, lengre syklustider og høyere energiforbruk per kilo. Det kan også føre til at materiale fester seg til veggene eller samler seg i døde soner, noe som reduserer jevnheten.
Hvilke vedlikeholdsproblemer er mest vanlig i høykapasitets miksere?
Tetningsslitasje, lagersvikt og erosjon av kutterblad er de hyppigste problemene. Blandere med høy kapasitet som kjører mer enn 20 sykluser per dag, bør ha en forebyggende vedlikeholdsplan som inkluderer ukentlig fettsmøring og månedlige tetningsinspeksjoner. Sentraliserte smøresystemer reduserer arbeidskraft og forbedrer påliteligheten.
Anbefalte NYHETER:
Hvordan automatisering forbedrer effektiviteten i produksjonsprosessen for kosmetisk pulver
Hvordan bygge en effektiv produksjonslinje for presset pulverkosmetikk
Nøkkelutstyr for en komplett produksjonslinje for kosmetisk pulver: 2026-veiledning
Hvordan sliping av ultrafint pulver hjelper til med å lage avanserte kosmetiske fargeformler
Hvordan sirkulasjonstørkeovner forbedrer produksjonskvaliteten for presset pulver
Hvordan helautomatiske panlastemaskiner forbedrer kosmetiske pulverpresselinjer
Relaterte produkter
Opphavsrett © Shanghai Qimeida Machinery Technology Co., Ltd. Alle rettigheter reservert.
Tilpassede profesjonelle produsenter av kosmetiske maskiner
