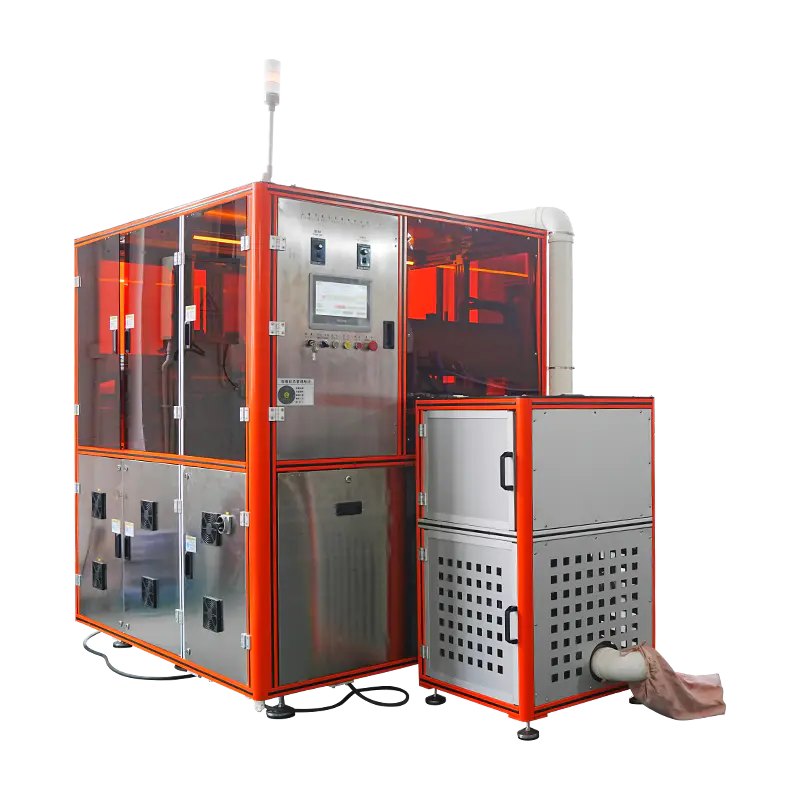
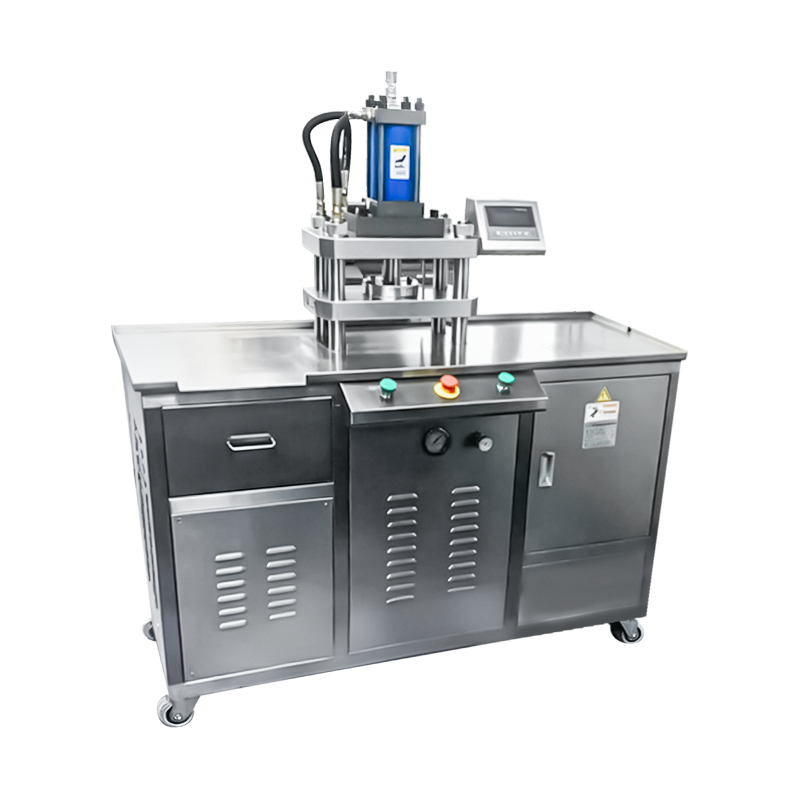
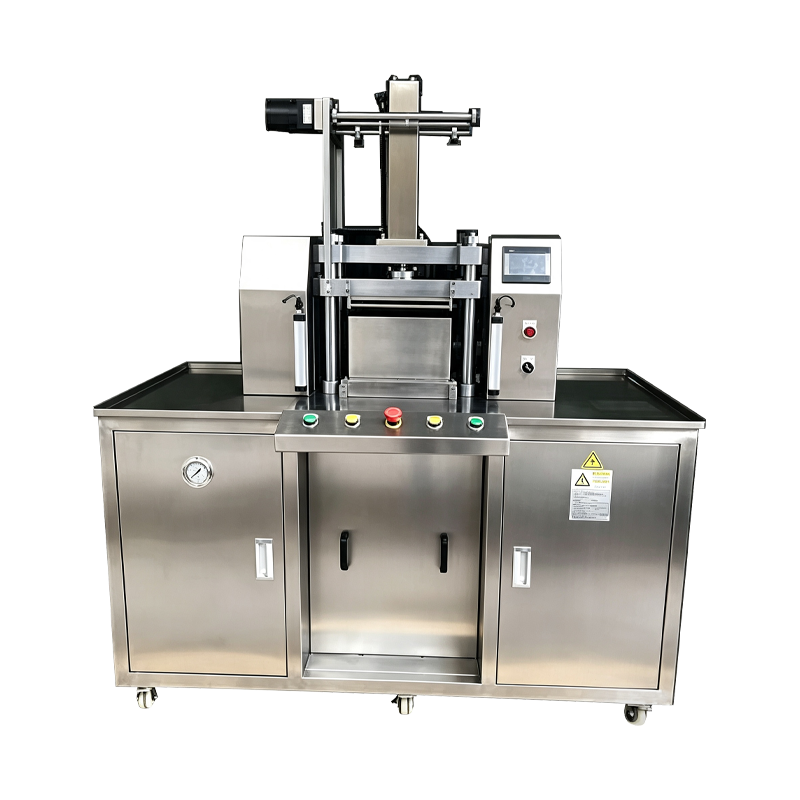
Multi Station Cosmetic Powder Press
En roterende indekseringsplattform som bærer flere pressestasjoner som opererer parallelt, og muliggjør samtidig komprimering av forskjellige pulverformuleringer, pannegeometrier eller fargevarianter innenfor en enkelt produksjonssyklus. Antall stasjoner kan konfigureres, og hver stasjon opprettholder uavhengig trykk- og oppholdskontroll gjennom en sentralisert PLS-arkitektur.
Produksjonsarkitektur
-
Roterende indekseringstabell
Servodrevet indekser posisjonerer hver stasjon med repeterbarhet innenfor 0,02 mm, og støtter kontinuerlig syklusdrift.
-
Uavhengig stasjonskontroll
Hver stasjon har sin egen pressesylinder, trykksensor og hviletidtaker, noe som muliggjør reseptvariasjon på tvers av stasjoner.
-
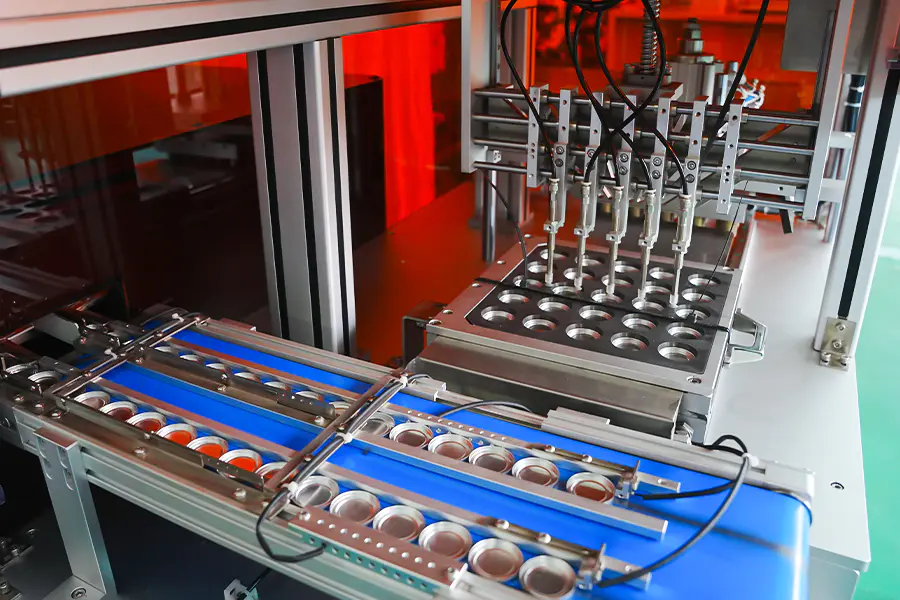
Inline pulverdosering
Servoskruefyllere synkronisert med tabellindeks, fyllingsnøyaktighet opprettholdes innenfor pluss eller minus 0,04 g per stasjon.
-
Sentralisert datalogging
Antall trykk, vekt og avslag på stasjonsnivå lagret per batch, eksporterbare gjennom OPC UA eller CSV.
Kjerneegenskaper
Designet for kosmetikkprodusenter som kjører multi-SKU-produksjon på delt utstyr.
Parallell stasjonsdrift
Flere stasjoner trykker på samtidig, så utgangsskalaer med stasjonstall i stedet for syklustid. En 8-stasjonskonfigurasjon når 3600 til 4800 enheter per time avhengig av pannestørrelse.
Blandet SKU-produksjon
Ulike stasjoner kan kjøre forskjellige formuleringer eller panoreringsformer samtidig, noe som tillater små batchproduksjon av flere SKU-er uten linjebytte.
Uavhengig oppskriftskontroll
Trykk, hviletid og utstøtingsslag settes per stasjon gjennom HMI, slik at en stasjon kan trykke på en myk rødme mens en annen trykker på en hard highlighter.
Verktøystandardisering
Punch- og dysesett bruker et felles monteringsgrensesnitt på tvers av stasjoner, noe som tillater formutveksling mellom stasjoner uten rekalibrering.
Inline avvisningshåndtering
Vekt- og trykkavvik utløser avvisning på stasjonsnivå, og avleder defekte panner uten å stoppe bordet.
Sporbarhet per enhet
Hver presset panne er koblet til dens stasjon, batch og pressparametere, og støtter nedstrøms kvalitetsdokumentasjon.
Tekniske parametere
Standard konfigurasjonsverdier. Antall stasjoner og trykkområde justeres etter prosjektspesifikasjon.
Applikasjonsscenarier
Utplassert i kosmetiske produksjonsmiljøer der multi-SKU-fleksibilitet og volumutgang begge er påkrevd.
Flerfargepaletter
Hver stasjon trykker på en annen nyanse for en enkelt palett, deretter indekserer tabellen til neste nyansesett, noe som reduserer behovet for separate linjer.
Kontraktsproduksjon
Støtter samtidig produksjon av flere klient-SKUer i ett skift, med tilbakekalling av resepter per stasjon og batchdokumentasjon.
Foundation og Compact Powder
Pressende pudderfoundation og kompakte pudderpanner med høyt volum med trykkkontroll per stasjon for ulik nyansehardhet.
Presset Pigment Manufacturing
Kompakterer pressede pigmenter og mineralpulver til forskjellige pannegeometrier, inkludert kuppelformede og skråstilte formater.
Enkelt SKU med høyt volum
Alle stasjonene kjører den samme oppskriften for maksimal gjennomstrømning på et enkelt produkt, og når opp til 7200 enheter i timen.
Pilot- og oppskaleringsproduksjon
Lavere stasjonstall brukt for formuleringsforsøk, deretter skalert til høyere stasjonstall uten å endre prosessparametere.
Operasjonelle spørsmål
Vanlige produksjons- og vedlikeholdssituasjoner som linjeoperatører og prosessingeniører møter.
Vektvariasjon mellom stasjonene
Kalibrer servoskruen på nytt på den berørte stasjonen ved å bruke HMI-kalibreringsrutinen. Bekreft at pulverets massetetthet er konsistent i beholderen og bekreft at skruen ikke er slitt. Krysssjekk stasjonens trykksensoravlesning mot hovedmåleren.
Tabellindekseringsposisjonsavvik
Kontroller koblingen til servoindekseringsgiveren for tilbakeslag. Kontroller at bordets låsemekanisme går helt i inngrep på hver stasjon. Kjør indekseringssyklusen og inspiser den mekaniske stopperen for slitasje. Bekreft smøring av rotasjonslageret i henhold til planen.
Ujevn komprimering på tvers av stasjoner
Sammenlign trykkkurver per stasjon gjennom HMI-trendskjermen. Inspiser for hydraulisk trykkfall på bestemte stasjoner. Kontroller at stanse- og dyseklaring er innenfor spesifikasjonene. Kontroller at dveletimeren er riktig innstilt for hver oppskrift.
Avvisningsfrekvensen øker på én stasjon
Isoler stasjonen ved å kjøre en testbatch med den stasjonen forbigått. Inspiser utkasterstangen for pulveroppbygging eller skåring. Kontroller nullpunktet for veiesensoren og se etter vibrasjonsforstyrrelser fra tilstøtende stasjoner.
Byttetiden overskrider målet
Standardiser verktøylagring etter stasjonsnummer og oppskrift. Pre-stage stanse- og dysesett før overgangen begynner. Bruk hurtigutløserklemmer og kontroller at alle stasjoner bruker samme monteringsgrensesnitt. Registrer overgangstrinn i oppskriften for operatørreferanse.
Integrasjonsnotater
Hensyn til linjeintegrasjon, prosesskontroll og langsiktig drift.
Oppstrøms fôring
Pressen kommuniserer med oppstrøms pulverblandings- og transportsystemer gjennom en bufferbeholder. Nivåsensorer opprettholder konsistent mating til hver stasjonsskrue.
Nedstrøms håndtering
Pressede panner overføres til en uttakstransportør eller robotarm. Pressen sender ut et stasjonsidentifisert signal for nedstrøms sortering og pakking.
MES og Batch Records
Produksjonsdata på stasjonsnivå kan sendes til MES- eller ERP-systemer gjennom OPC UA, som støtter batchsporbarhet og avkastningsrapportering.
Forebyggende vedlikehold
Anbefalt tidsplan dekker hydraulikkoljeanalyse hver 2000. time, stanse- og dysinspeksjon hver 500. time, og indekserkalibrering hver 1000. time.