I en OEM-fabrikk for kosmetikk i Guangzhou ble 12 prosent av pressede pulverpresser avvist på grunn av kantavslag og flekkete farger. Brett nær ovnsdøren tørket ferdig på 90 minutter, mens brett på baksiden av samme parti tok 140 minutter. Den ubalansen er et klart varseltegn på et ukontrollert tørketrinn, og det er akkurat problemet sirkulasjonstørkeovner løser på automatiserte pressede pulverlinjer.
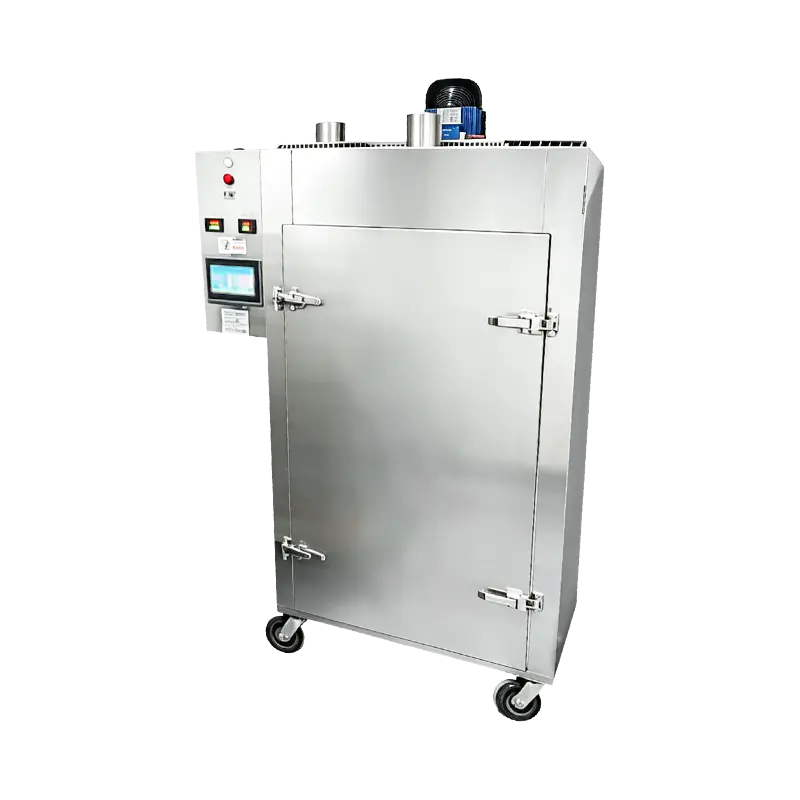
En sirkulasjonstørkeovn er en termisk prosesseringsenhet med tvungen luft som kontinuerlig resirkulerer kondisjonert luft gjennom tørkekammeret for å holde temperatur og fuktighet jevn over alle brettposisjoner.
Hva er en sirkulasjonstørkeovn og hvorfor trenger presset pulver en?
En sirkulasjonstørkeovn er en termisk prosesseringsenhet med tvungen luft som kontinuerlig resirkulerer kondisjonert luft gjennom tørkekammeret, og holder temperaturforskjeller fra brett til brett innenfor omtrent 2 til 3 grader Celsius. Når nypressede pulverpresser forlater kompresjonsstasjonen, inneholder de fortsatt gjenværende løsemiddel eller fuktighet som må fjernes før pannene kan merkes og pakkes. Statiske varmluftovner er avhengige av naturlig konveksjon, som skaper varme soner nær varmeelementene og kalde soner nær døren og avtrekket. En sirkulasjonstørkeovn bruker motoriserte impellere og en luftkanal for å presse kondisjonert luft jevnt over hvert brett, noe som gjør tørkehastigheten forutsigbar batch etter batch.
Statiske varmluftsovner kontra sirkulasjonstørkeovner på tvers av viktige prosessparametere. | Parameter | Statisk varmluftsovn | Sirkulasjonstørkeovn |
| Temperatur spredt over brett | 8 til 12 grader Celsius | 2 til 3 grader celsius |
| Tørketidsavvik mellom brett | 30 til 50 prosent | 5 til 10 prosent |
| Luftbevegelse | Kun naturlig konveksjon | Tvunget, kanalisert resirkulering |
| Fuktighetsforskjell mellom brett | Opptil 2,0 prosent | Under 0,5 prosent |
Hver 5 graders økning i temperaturspredning fra brett til brett oversetter seg til målbare forskjeller i bindemiddelflyt, overflatefinish og endelig kompakt hardhet.
Ensartet fuktfordeling starter med tvungen luft, ikke varme alene
Sirkulasjonstørkeovner fjerner fuktighet fra presset pulver med en jevn hastighet fordi tvungen luft når toppen, bunnen og kantene av hver panne med samme hastighet og temperatur. I en presset pulverpresse må væskefasen som bærer bindemiddel, pigment og fyllstoff fordampe jevnt. Når overflaten tørker raskere enn innsiden, dannes en hud og fanger løsemiddel under den, og produserer krater eller myke kjerner som kollapser under siste inspeksjon. Tvunget sirkulasjon bryter det statiske grenselaget over pulverlaget og akselererer fordampningen i mikroskopisk skala, slik at hver kompakt ender opp med jevn hardhet fra midten til kanten.
Statisk ovnsoppførsel
- Varm luft stiger opp og bassenger nær toppen av kammeret
- Dørsidebrett holder seg flere grader kjøligere
- Overflateskinn fanger løsemiddel under pulverbedet
- Fuktighetsvariasjonen over en batch når 2 prosent
Oppførsel av sirkulasjonsovn
- Kanalluft når alle brett med samme hastighet
- Det fulle kammeret holder seg innenfor et bånd på 2 til 3 grader Celsius
- Fordampningen fortsetter jevnt over pulverlaget
- Fuktighetsvariasjonen over en batch holder seg under 0,5 prosent
Fuktighetsforskjell fra brett til brett under 0,5 prosent er driftsmålet. Statiske ovner kjører vanligvis på fire ganger det nivået.
Bindemiddelaktivering avhenger av forutsigbare temperaturgradienter
Presspulverbindemidler, inkludert magnesiumstearat, sinkstearat og squalane, blir fullstendig og jevnt aktivert bare når hvert brett i ovnen opplever samme varmeprofil. Når temperaturen stiger, mykner bindemiddelpartikler og spres over pigment- og fyllstoffpartikler, og skaper filmen som låser kompakten sammen under pressing. Brett som går varmt oversmelter bindemidlene sine og gir sprø press. Brett som kjører kjølig etterlater bindemidler underaktivert og produserer kalkholdige overflater som smuldrer under lett trykk. Det tette temperaturbåndet til en sirkulasjonstørkeovn lar produksjonsteamene sette en målbretttemperatur og stole på at hele batchen når den innen få minutter fra hverandre.
- Under det optimale båndet: ufullstendig bindemiddelfilm, pulveraktig overflate, lav kompaktstyrke
- Inne i det optimale båndet: jevn filmdannelse, maksimal knusestyrke, jevn finish
- Over det optimale båndet: bindemiddelmigrering til overflaten, klebrige overflater, sprø kanter
Konsekvent bindemiddelaktivering er forskjellen mellom en presset pulverpanne som overlever internasjonal frakt og en som smuldrer i forbrukerens hånd.
Målbar defektreduksjon i sprekker, flising og flekker
Produsenter som erstatter statiske ovner med sirkulasjonstørkeovner rapporterer en 20 til 30 prosent reduksjon i totale pressede pulverdefekter, med de største gevinstene i kantsprekker og fargeflekker. Mekanismen er enkel: når fuktighet trekkes jevnt ut og bindemidler stivner forutsigbart, forsvinner defekter som stammer fra tørkestadiet stort sett. Kantsprekkene faller fordi kanten på pannen ikke lenger er tørrere eller våtere enn midten. Flekking forsvinner fordi ingen pigment tørker raskere enn naboen; jevn luftstrøm forhindrer fargeseparasjonen som ujevn fordampning gir.
Defektrater på en presset pulverlinje: statisk ovn versus sirkulasjonstørkeovn
Statisk varmluftsovn Sirkulasjonstørkeovn
Kant sprekker 8 % 2,5 %
Fargeflekker 5 % 1,5 %
Krater på overflaten 3,5 % 1 %
Totalt avslag 12 % 4 %
I dokumenterte OEM-produksjonsforsøk falt det totale antallet avslag fra 12 prosent til 4 prosent etter byttet, en to tredjedelers reduksjon i skrap.
Energieffektivitet og kortere sykluser reduserer kostnaden per batch
Fordi sirkulasjonstørkeovner gjenbruker oppvarmet luft i stedet for å ventilere den til rommet, bruker de 20 til 35 prosent mindre energi samtidig som de reduserer tørketiden med 15 til 40 prosent. Resirkulasjonsbanen returnerer varm, tørr luft til varmeelementene, så ovnen gjør det samme arbeidet med en brøkdel av energitilførselen til en engangsdesign. Samtidig trenger ikke anleggsledere lenger å holde en batch til den tregeste skuffen tørker. Den totale tørkesyklusen forkortes, og en linje som kjører 20 000 kompakter per skift får ekstra kapasitet uten å oppta ytterligere kvadratmeter gulvplass.
20 til 35 % lavere energiforbruk per batch
15 til 40 % kortere tørkesykluser
5 til 10 % tørketidsavvik mellom brett
20 % ekstra linjekapasitet per skift
En 25 prosent reduksjon i tørkesyklustid legger til omtrent en hel batch med pressede pulverpresser til et åtte timers skift, uten ekstra arbeid.
Hvordan spesifisere en sirkulasjonstørkeovn for presset pulver
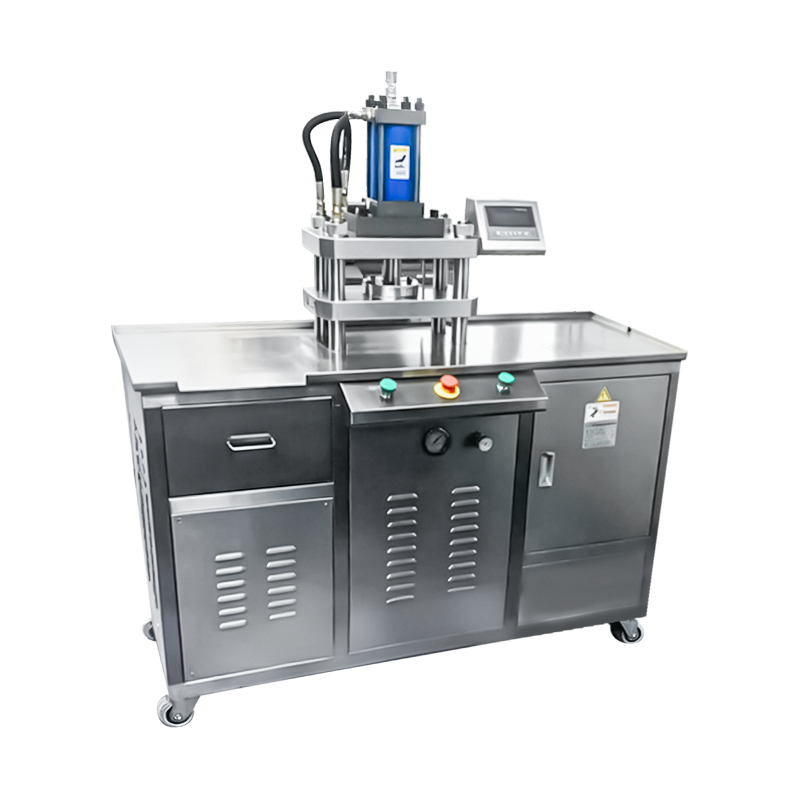
Når de evaluerer en sirkulasjonstørkeovn for en presset pulverlinje, bør ingeniørteam prioritere fire spesifikasjoner: luftvolum per kammervolum, temperaturensartethet, tetthet for lasting av skuffer og programmerbare tørkeprofiler. Leverandører som Shanghai Qimeida Machinery Technology Co., Ltd. bygger helautomatiske pulverpresselinjer og tilpasser rutinemessig sirkulasjonstørkeovner til kundeformuleringer, brettstørrelser og skifter utgangsmål. En praktisk spesifikasjonsprosess følger fire trinn.
- Mål gjeldende batch-avvik. Logg bretttemperaturer ved flere kammerposisjoner i din eksisterende ovn i minst én hel produksjonsuke.
- Definer fuktighetsmålet. Fuktighet i pulvermating, bindemiddelsammensetning og pannedybde bestemmer tørkekurven som ovnen må følge.
- Tilpass luftstrømmen til pannegeometrien. Bekreft at kanaloppsettet leder luft over pannens overflate i stedet for rundt kammerets omkrets.
- Krev programmerbare flertrinnsprofiler. Ramp, hold og avkjøl stadier beskytter varmefølsomme pigmenter og bindemidler mot termisk sjokk.
En korrekt spesifisert sirkulasjonstørkeovn tilbakebetaler typisk kapitalkostnadene gjennom defektreduksjon alene innen 12 til 18 måneder på en to-skifts linje.
Ofte stilte spørsmål om sirkulasjonstørkeovner
Q1. Hvor lang tid tar det vanligvis før pressede pulverpresser tørker i en sirkulasjonstørkeovn?
Typiske tørkesykluser varierer fra 60 til 180 minutter, avhengig av pannedybde, pigmenttetthet og bindemiddelformulering. Sirkulasjonstørkeovner kutter den tiden med 15 til 40 prosent sammenlignet med statiske ovner fordi bevegelig luft fjerner fuktighet fra pulveroverflaten mye raskere enn naturlig konveksjon.
Q2. Kan en sirkulasjonstørkeovn håndtere forskjellige pulverformuleringer?
Ja, forutsatt at ovnen har en programmerbar kontroller med flertrinns tørkeprofiler. Et pigmenttungt løst pulver kan trenge en langsom lavtemperaturrampe, mens en voksbasert kompakt tolererer en høyere holdetemperatur. Den samme ovnen kan utføre begge profilene i rekkefølge på tvers av forskjellige batcher.
Q3. Hva er den optimale tørketemperaturen for presset pulver?
De fleste pressede pulverformler tørker best mellom 55 og 75 grader Celsius. Høyere temperaturer oversmelter bindemidler og forårsaker pigmentmigrering; lavere temperaturer etterlater rester av løsemiddel som svekker kompakten. Det nøyaktige optimum avhenger av bindemiddelsystemet i formelen.
Q4. Hvordan er en sirkulasjonstørkeovn sammenlignet med vakuumtørking for presset pulver?
Vakuumtørking passer løsningsmiddelsensitive formler, men har høyere kapitalkostnader og langsommere batchomsetning. For standard talkum-, pigment- og bindemiddelpressede pulvere gir sirkulasjonstørking tilsvarende sluttkvalitet til omtrent halvparten av utstyrskostnaden og med raskere sykluser.
Alle tall i denne artikkelen er produksjonslinjedata fra OEM-anlegg for presset pulver; eksakte resultater avhenger av formulering, lasting av brett og omgivelsesforhold.